Изготовление тафтинговых ковров: процесс и материалы
2026-08-27
- Производство тафтинговых ковров: от сырья до готового изделия
- Выбор сырья: фундамент долговечности покрытия
- Технология тафтинга: механика создания ворса
- Фиксация и стабилизация: роль клеевых составов
- Финишная обработка: карвинг, стрижка и термофиксация
- Контроль качества и соответствие международным стандартам
- Практический опыт: подход компании ООО «Ткачество Цзяньинь Шутянь»
- Часто задаваемые вопросы
- Итоговые рекомендации для закупщиков и проектировщиков
Производство тафтинговых ковров: от сырья до готового изделия
Процесс изготовления тафтинговых ковров представляет собой высокотехнологичную цепочку операций, где каждый этап — от выбора ворсовой нити до финальной пропитки основы — критически влияет на срок службы и тактильные свойства конечного продукта. В отличие от ручного ткачества, тафтинг позволяет достигать высокой производительности при сохранении возможности создания сложных рисунков и текстур. Мы наблюдаем, что около 70 % рекламаций в этой сфере связаны не с дизайном, а с ошибками в подборе клеевого состава или нарушением температурных режимов сушки. Понимание технологии необходимо не только инженерам, но и закупщикам, чтобы отличать качественный коммерческий ковролин от дешевого аналога, который потеряет вид через полгода эксплуатации.
Наша команда, работая с производственными линиями более 15 лет, выделила ключевые узлы процесса, которые определяют итоговое качество. Здесь нет места абстракциям: плотность стежка, тип первичной основы и химическая формула латекса диктуют физику поведения покрытия под нагрузкой. Если вы планируете закупку партии для отеля или офисного центра, игнорирование технических нюансов производства приведет к прямым финансовым потерям. Ниже мы детально разберем механику процесса, опираясь на реальные производственные данные и стандарты ГОСТ/ISO.
Выбор сырья: фундамент долговечности покрытия
Качество любого тафтингового изделия закладывается на этапе формирования пучка нитей. Ошибка в выборе типа волокна на этом этапе невозможно исправить последующей обработкой. Рынок предлагает три основных варианта: полипропилен (BCF), нейлон (полиамид) и шерсть. Каждый материал имеет свою нишу применения, и универсального решения не существует.
Полипропилен (BCF) остается самым популярным материалом для бюджетного и среднего сегмента благодаря своей гидрофобности и устойчивости к выцветанию. Однако в нашей практике мы сталкивались с ситуацией, когда клиент выбрал дешевый полипропилен для зоны ресепшн с высоким трафиком. Через 8 месяцев ворс просто «сплющился» и не восстановил форму, так как у этого материала низкая эластичность по сравнению с нейлоном. Для помещений с интенсивным движением людей мы рекомендуем использовать термофиксированный полипропилен с добавкой антистатика, либо переходить на нейлон.
Нейлон (Полиамид 6 и 6.6) — это эталон износостойкости. Его молекулярная структура позволяет волокну возвращаться в исходное положение после сжатия тяжелой мебелью или тысячами шагов. Стоимость такого сырья выше на 30-40 %, но срок службы покрытия увеличивается в 2-3 раза. При производстве ковров для аэропортов или торговых центров использование нейлона является экономически обоснованным решением, несмотря на высокую начальную цену.
Шерсть используется реже из-за сложности ухода и высокой стоимости, но она незаменима в сегменте люкс и для создания специфических акустических эффектов. Важно помнить, что натуральная шерсть требует специальной обработки от моли и может давать усадку при неправильной влажной чистке.
Помимо самого волокна, критическую роль играет первичная основа. Обычно это тканый полипропилен или нетканое полотно. Тканая основа обеспечивает лучшую стабильность размеров и предотвращает распускание петель при обрезке, что критично для ковров с рельефным рисунком (карвинг). Нетканая основа дешевле, но склонна к деформации при резких перепадах влажности. Мы всегда проверяем сертификат соответствия основы стандарту ISO 9001, чтобы гарантировать отсутствие дефектов плетения.
При выборе поставщика сырья запрашивайте тесты на устойчивость к истиранию (метод Мартиндейла) и класс пожарной безопасности. Не верьте словам «высокое качество» без цифр: для офисных помещений показатель истираемости должен быть не менее 25 000 циклов, для общественных зон — от 50 000.
Технология тафтинга: механика создания ворса
Сердцем производственной линии является тафтинговая машина. Именно здесь происходит превращение плоского полотна в объемное покрытие. Принцип работы напоминает работу швейной машины, но в промышленных масштабах и с использованием сотен игл одновременно. Полотно основы подается на барабан, где ряды игл прокалывают его, протягивая нить и формируя петлю.
Существует два основных типа формирования ворса, которые определяют внешний вид и функционал ковра:
- Петлевой ворс (Loop pile): Нить не разрезается, образуя замкнутую петлю. Такие ковры наиболее устойчивы к истиранию и загрязнению, так как грязь остается на поверхности петель, а не проникает вглубь. Идеальны для коридоров и офисов открытой планировки.
- Разрезной ворс (Cut pile): Специальный нож разрезает петли, создавая мягкую, бархатистую поверхность. Это вариант для спален, номеров отелей и зон отдыха. Однако такой ворс сильнее приминается и требует более тщательного ухода.
- Комбинированный ворс (Cut & Loop): Сочетание разрезных и петлевых участков позволяет создавать рельефные узоры без использования разных цветов нитей. Это сложный в настройке процесс, требующий точной калибровки высоты среза.
Один из наших клиентов столкнулся с проблемой «вылезания» нитей на готовом ковре. При аудите производства выяснилось, что натяжение подающих нитей было неравномерным по всей ширине машины. Это привело к тому, что в некоторых рядах петли были слишком свободными и выскакивали при последующей стрижке. Решение потребовало остановки линии на 4 часа для перенастройки тензионеров. Этот случай подчеркивает важность постоянного мониторинга параметров машины оператором.
Плотность стежка измеряется в количестве стежков на метр погонный и по ширине. Для коммерческих покрытий минимальная плотность должна составлять 1200-1400 стежков на м². Меньшая плотность приводит к тому, что через тонкий ворс просвечивает основа, а изделие быстро изнашивается до дыр.
Современные тафтинговые машины оснащены компьютерным управлением, позволяющим менять высоту ворса и тип петли в режиме реального времени. Это открывает возможности для создания 3D-эффектов, но также повышает требования к квалификации персонала. Ошибка в программе может привести к браку целого рулона длиной 50 метров.
Фиксация и стабилизация: роль клеевых составов
После прохождения через тафтинговую машину ковер представляет собой нестабильную конструкцию: нити держатся только за счет трения о волокна основы. Без надежной фиксации такое покрытие рассыплется при первой же попытке раскроить его или пропылесосить. Процесс нанесения клея (основы) является самым ответственным этапом с точки зрения экологической безопасности и механической прочности.
На тыльную сторону ковра наносится слой клеящего состава. Исторически использовался латекс на основе стирол-бутадиенового каучука (SBR). Он обеспечивает отличную эластичность и прочность сцепления. Однако традиционный латекс имеет существенный недостаток — высокий уровень выделения летучих органических соединений (ЛОС/VOC) в первые недели после производства. В закрытых помещениях это может вызывать головные боли у сотрудников и аллергические реакции.
В ответ на ужесточение экологических норм (стандарт Green Label Plus в США и аналогичные требования в ЕС и РФ) производители переходят на беслатексные композиции на основе полиуретана или термопластичных клеев. Эти материалы не имеют запаха, полностью отверждаются за несколько часов и соответствуют строгим санитарным нормам для детских и медицинских учреждений.
Процесс нанесения выглядит следующим образом:
- Ковер проходит через зону предварительного нагрева, чтобы раскрыть структуру основы.
- Клей наносится ракельным ножом или методом экструзии. Толщина слоя должна быть строго контролируемой: избыток клея делает ковер «деревянным» и ломким, недостаток — приводит к выпадению ворса.
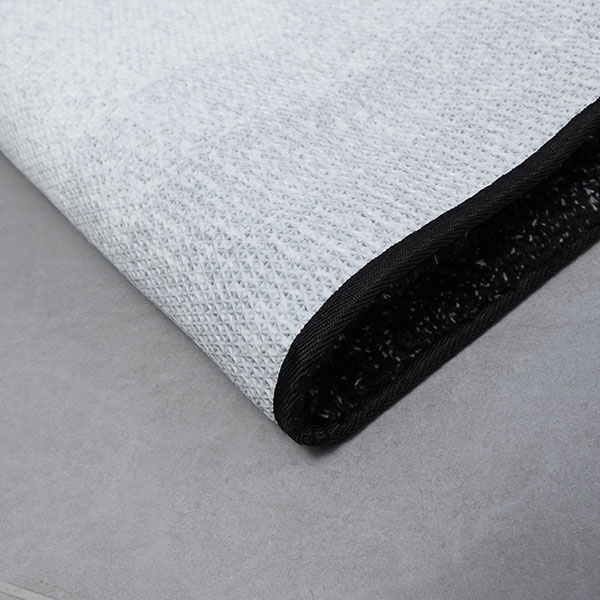
- Сразу после нанесения клея на тыльную сторону часто накладывается вторичная основа (джут, войлок или вспененный ПВХ) для придания жесткости и теплоизоляции.
- Изделие поступает в сушильную камеру (печь), где при температуре 100-140 °C происходит полимеризация клея.
Мы рекомендуем при приемке партии обязательно проводить тест на «выдергивание» (tuft bind test). Согласно стандарту, усилие, необходимое для выдергивания пучка нитей, должно составлять не менее 30-40 ньютонов для коммерческих ковров. Если нить выходит легко — технология нарушена, и такой ковер не прослужит заявленный срок.
Важно учитывать совместимость клея и вторичной основы. Например, нанесение битумной основы на ковер с латексной пропиткой может привести к химической реакции и расслоению при нагреве. Всегда уточняйте у производителя химическую совместимость компонентов.
Финишная обработка: карвинг, стрижка и термофиксация
Готовый ковер после выхода из сушильной камеры редко отправляется к заказчику в исходном виде. Финишная обработка превращает техническое полотно в дизайнерский продукт. Именно здесь формируется окончательный внешний вид, тактильное ощущение и геометрическая стабильность изделия.
Стрижка (Shearing) — это процесс выравнивания высоты ворса. Вращающиеся ножи срезают верхушки петель (для разрезного ворса) или удаляют торчащие концы, делая поверхность идеально гладкой. Глубина стрижки регулируется с точностью до миллиметра. Для создания узоров «гравировкой» используются специальные станки, которые выстригают рисунок, оставляя одни участки выше других.
Карвинг (Carving) — более сложная операция, позволяющая создавать объемные 3D-рисунки. Мастер вручную или с помощью ЧПУ-станка прорезает канавки между элементами узора, визуально отделяя их друг от друга. Это придает ковру глубину и художественную выразительность. Однако карвинг снижает общую плотность покрытия в местах реза, поэтому такие изделия требуют более бережной эксплуатации и профессиональной чистки.
Термофиксация обязательна для полипропиленовых ковров. Под воздействием горячего пара или сухого тепла волокна «запоминают» свою форму. Без этой процедуры ворс будет выглядеть мятым и неопрятным сразу после распаковки рулона. Температура и время экспозиции подбираются индивидуально для каждого типа нити. Перегрев приведет к оплавлению и потере цвета, недогрев — к отсутствию эффекта.
Завершающим этапом является контроль качества и упаковка. Ковер осматривается на наличие дефектов окраски, пропусков стежков или пятен клея. Затем он сворачивается в рулоны стандартной длины (обычно 25 или 50 метров) и упаковывается в полиэтилен для защиты от влаги при транспортировке. Маркировка должна содержать информацию о партии, дате производства и соответствии стандартам (например, знак EAC для рынка Евразийского экономического союза).
Обратите внимание: если вы заказываете ковер с карвингом, уточните, проводится ли дополнительная фиксация краев рисунка. Дешевые производители часто пропускают этот шаг, из-за чего через год эксплуатации узор «плывет» и теряет четкость контуров.
Контроль качества и соответствие международным стандартам
В индустрии B2B доверие строится на цифрах и сертификатах. Производственный процесс тафтинговых ковров регламентируется рядом национальных и международных стандартов, соблюдение которых является обязательным условием для выхода на крупные объекты.
Основные параметры контроля включают:
- Износостойкость: Определяется методом Мартиндейла (Martindale) или тестом на имитацию пешеходной нагрузки (Hexapod drum tester). Для офисных помещений класс износоустойчивости должен быть не ниже 32 (по европейской классификации EN 1307).
- Пожарная безопасность: Критический параметр для общественных зданий. Материалы должны соответствовать классам горючести (KM0-KM5 в Европе, K1-K5 в РФ). Использование антипиренов в составе нити или клеевой основы позволяет достичь необходимых показателей.
- Цветостойкость: Проверяется воздействие света (шкала Blue Wool) и трения (Crockmeter). Качественный ковер не должен линять при контакте с обувью или выгорать на солнце в течение 5-7 лет.
- Экологичность: Уровень эмиссии формальдегида и летучих веществ должен находиться в пределах, установленных стандартами LEED или BREEAM для «зеленого» строительства.
Мы рекомендуем запрашивать у поставщика протоколы испытаний независимых лабораторий, а не только заводские сертификаты. Заводской контроль может быть субъективным, тогда как аккредитованная лаборатория дает объективную оценку по международным методикам. Наличие маркировки CE (для Европы) или EAC (для ЕАЭС) подтверждает, что продукт прошел обязательную процедуру оценки соответствия.
Частой ошибкой при закупке является игнорирование класса нагрузки. Покупатели часто выбирают ковер с красивым дизайном, но низким классом (например, 21-22 для жилых помещений) для установки в офисе. Результат предсказуем: через год покрытие выглядит затертым и старым, хотя дизайн остался прежним. Всегда соотносите технические характеристики с реальной интенсивностью эксплуатации объекта.
Практический опыт: подход компании ООО «Ткачество Цзяньинь Шутянь»
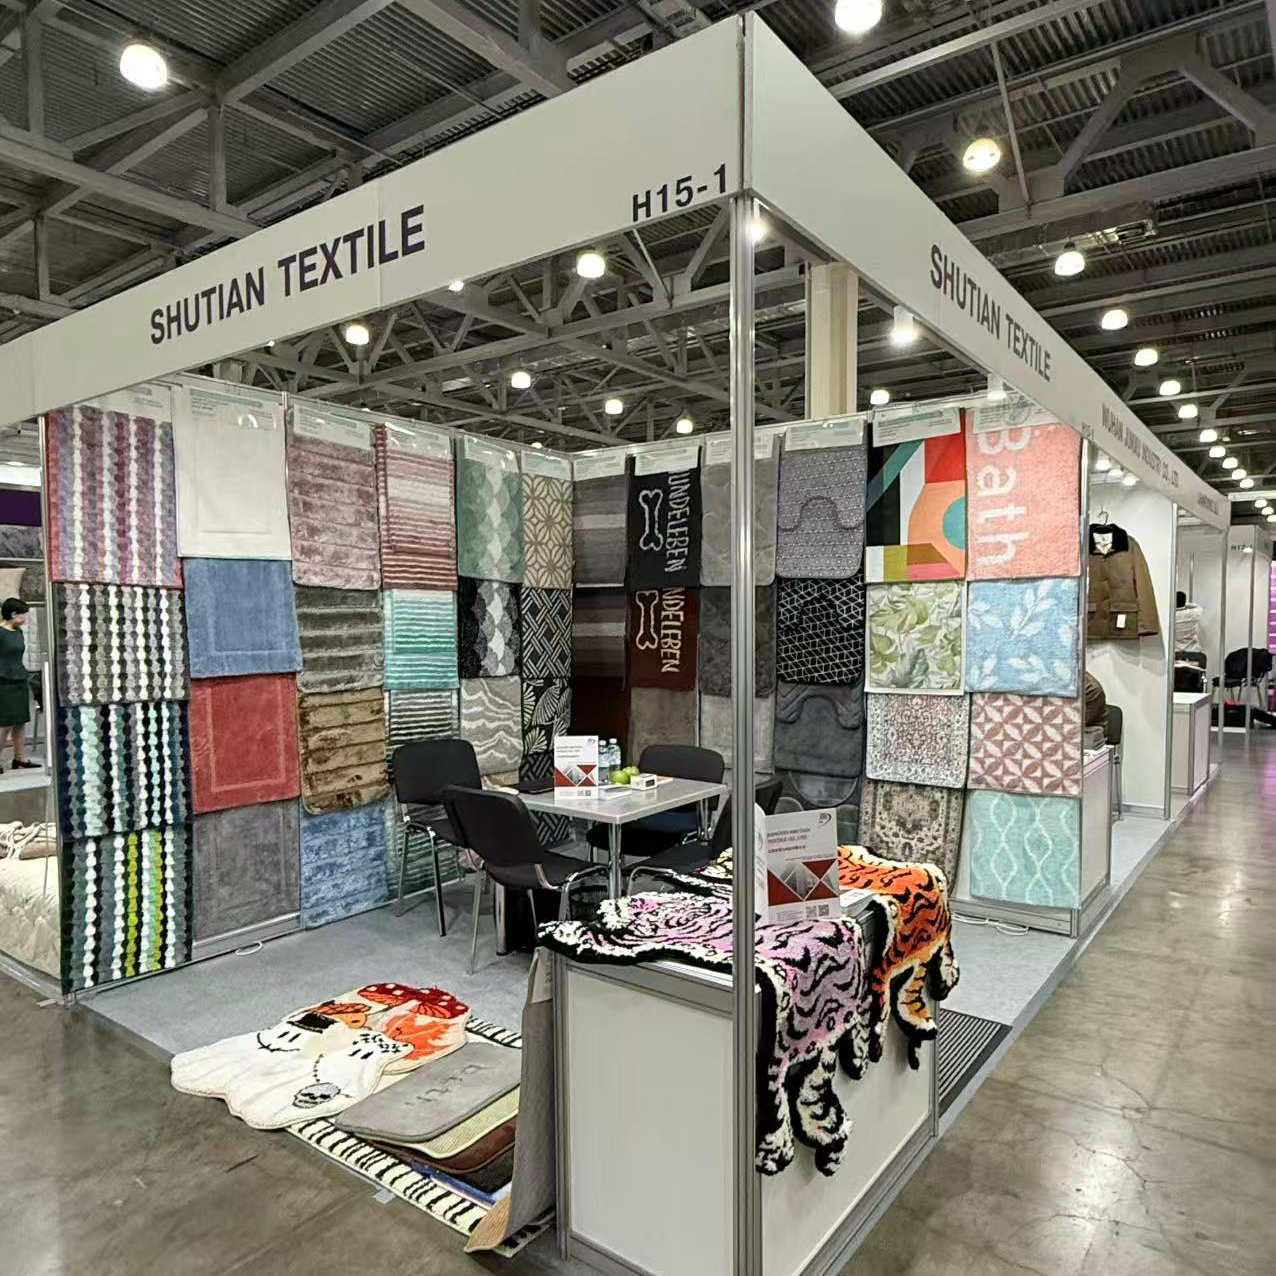
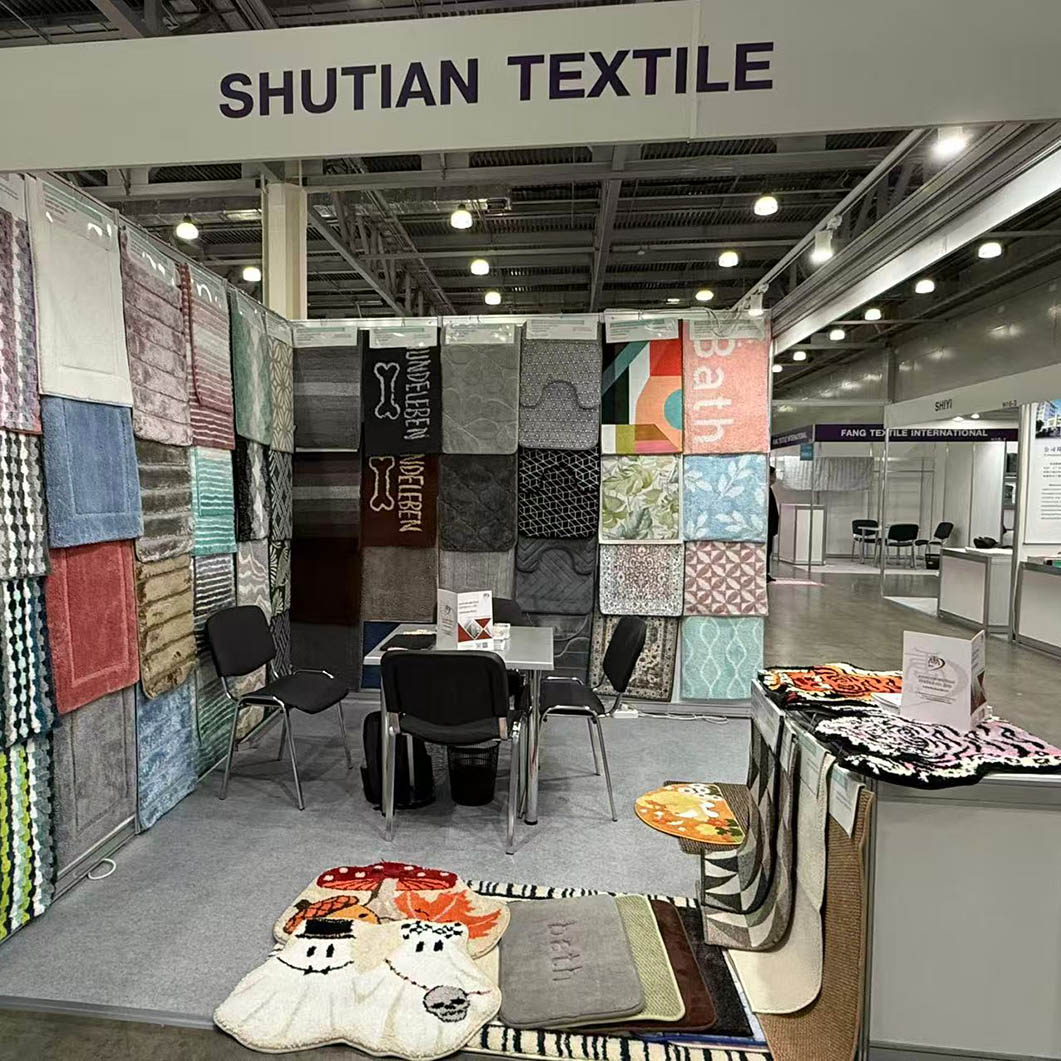
Теоретические знания о производстве находят свое наилучшее применение там, где они подкреплены многолетней практикой. Ярким примером предприятия, успешно интегрирующего передовые технологии тафтинга с жестким контролем качества, является компания ООО «Ткачество Цзяньинь Шутянь». Основанная в 2002 году в провинции Цзянсу (Китай), эта фабрика прошла путь от локального производителя до признанного международного поставщика напольных покрытий.
Расположение производственной базы в дельте реки Янцзы обеспечило компании не только доступ к качественному сырью, но и развитую логистическую инфраструктуру для экспорта в Европу, Азию и страны СНГ. Однако географическое преимущество — лишь часть успеха. Главная ценность предприятия заключается в его производственной философии, сформулированной как «качество — основа жизни предприятия». На современном заводе площадью более 60 акров внедрена система сквозного отслеживания качества: от входного контроля каждой партии нитей до финальной инспекции готового рулона. Такой подход позволяет гарантировать стабильность плотности ворса, яркости окраски и эксплуатационных характеристик, что напрямую коррелирует с требованиями, описанными в предыдущих разделах нашей статьи.
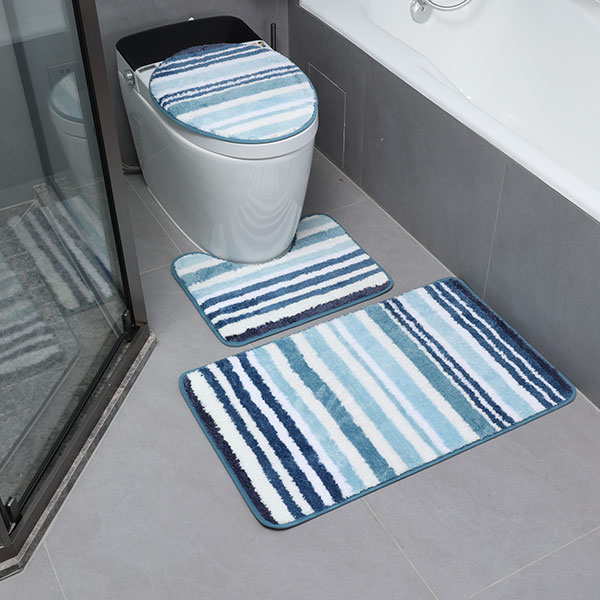
Ассортимент ООО «Ткачество Цзяньинь Шутянь» демонстрирует гибкость современного тафтингового производства. Компания выпускает десять основных типов изделий, охватывающих различные сегменты рынка: от функциональных придверных и кухонных ковриков до декоративных покрытий с высоким ворсом для гостиных. В линейке продукции представлены как практичные решения с градиентными узорами («снежинка») и жемчужной пряжей, так и премиальные варианты с геометрическими абстракциями и имитацией меха кролика. Каждое изделие разрабатывается с учетом трендов интерьерного дизайна, сочетая эстетику и функциональность.
Опыт компании, насчитывающий более 20 лет непрерывного развития, подтверждает важность баланса между инновациями и проверенными технологиями. Клиентоориентированный подход, включающий персонализированную поддержку на этапах подбора ассортимента и организации логистики, делает таких производителей надежными партнерами для крупных проектов. Для закупщиков это означает возможность получения продукта, который не только соответствует заявленным техническим спецификациям (износостойкость, пожаробезопасность), но и обладает уникальными дизайнерскими характеристиками, востребованными на глобальном рынке.
Часто задаваемые вопросы
Какой срок службы у тафтингового ковра?
Срок службы напрямую зависит от типа волокна и плотности ворса. Бюджетный полипропиленовый ковер в условиях офиса служит 3-5 лет. Изделия из нейлона высокого качества при правильном уходе эксплуатируются 7-10 лет и более. Шерстяные ковры могут служить десятилетиями, но требуют дорогостоящего обслуживания. Ключевой фактор — регулярная профессиональная чистка и использование входных групп для сбора грязи.
Можно ли стелить тафтинговый ковер на теплый пол?
Да, можно, но с ограничениями. Общее термическое сопротивление ковра вместе с подложкой не должно превышать 0.15 м²·K/Вт, иначе эффективность обогрева упадет на 30-40 %. Лучше всего подходят тонкие тафтинговые покрытия на джутовой основе или со специальной перфорированной основой. Избегайте ковров с толстым войлочным слоем, так как они работают как теплоизолятор, блокируя выход тепла.
В чем разница между ковролином и тафтинговым ковром?
Термин «ковролин» обычно относится к рулонным покрытиям, предназначенным для настила от стены до стены с фиксацией по периметру. «Тафтинговый ковер» — это указание на технологию производства. Фактически, большинство современного ковролина производится именно тафтинговым методом. Разница лишь в терминологии: если изделие продается в рулонах под раскрой — это ковролин, если в готовых размерах с обработанным краем (оверлоком или бейкой) — это ковер.
Как удалить сложные пятна с тафтингового покрытия?
Для удаления пятен используйте метод экстракции или пенную чистку. Не трите пятно щеткой агрессивно, чтобы не повредить структуру ворса и не вызвать его «пушение». Для жировых пятен применяйте растворители на основе цитрусовых, для белковых (вино, кофе) — ферментные очистители. Всегда тестируйте средство на незаметном участке перед полной обработкой, чтобы убедиться в отсутствии изменения цвета.
Почему новый ковер пахнет?
Запах нового ковра обусловлен выделением летучих веществ из клеевой основы и синтетических волокон. Это нормально для первых 2-3 недель эксплуатации. Чтобы ускорить процесс выветривания, обеспечьте интенсивную вентиляцию помещения. Если запах резкий и не проходит более месяца, это может свидетельствовать о использовании некачественного клея с высоким содержанием формальдегида. В таком случае стоит запросить у поставщика гигиенический сертификат.
Итоговые рекомендации для закупщиков и проектировщиков
Рынок тафтинговых покрытий насыщен предложениями, но не все они одинаково полезны для вашего бизнеса. При выборе поставщика смотрите не только на цену за квадратный метр, но и на прозрачность производственного процесса. Способность производителя предоставить детальные тесты на износостойкость, пожаробезопасность и экологичность говорит о его ответственности и надежности.
Помните, что экономия на этапе закупки часто оборачивается двойными расходами на замену покрытия через пару лет. Инвестиция в качественный нейлоновый ковер с правильной клеевой основой окупается за счет снижения затрат на уборку и отсутствия необходимости преждевременной замены.
Если вы планируете реализацию крупного проекта и нуждаетесь в консультационной поддержке по подбору материалов, соответствующих вашим конкретным условиям эксплуатации, наши специалисты готовы провести аудит требований и предложить оптимальное решение.
Каталог тафтинговых ковров и технические спецификации
Свяжитесь с нами сегодня для получения образца продукции и детального коммерческого предложения.