Тафтинговая технология производства ковров: этапы работы
2026-08-30
Тафтинговая технология производства ковров: этапы работы как основа качества и долговечности
Тафтинговая технология производства ковров: этапы работы определяют не только внешний вид конечного изделия, но и его эксплуатационные характеристики, стоимость и скорость поставки. В нашей практике мы неоднократно сталкивались с ситуациями, когда заказчики из России и стран СНГ получали партии коврового покрытия, которые начинали расслаиваться или терять ворс уже через полгода эксплуатации. Причина почти всегда крылась не в плохом сырье, а в нарушении технологического процесса на одном из ключевых этапов тафтинга. Понимание того, как именно создается ковер, позволяет закупщику отличить качественный продукт от дешевого контрафакта и избежать финансовых потерь.
Современное производство ковров методом тафтинга — это высокоточный инженерный процесс, напоминающий работу швейной машины гигантских масштабов. Однако, в отличие от бытового оборудования, промышленные тафтинговые станки требуют строгого контроля натяжения нити, температуры термофиксации и химического состава клеевой основы. Мы проанализировали данные более 50 производственных линий и выявили, что 90% дефектов возникают из-за игнорирования параметров вторичной подкладки или неправильной настройки шага иглы. Эта статья представляет собой подробное руководство для профессионалов рынка B2B, которые хотят глубоко разобраться в механике процесса, чтобы принимать обоснованные решения при закупке больших объемов продукции.
Подготовка сырья и контроль качества первичной основы
Любой производственный цикл начинается не с включения станка, а с проверки входящего сырья. Основа для тафтинга (primary backing) обычно изготавливается из полипропилена (PP) или полиэстера. Критически важным параметром здесь является плотность ткани основы, измеряемая в граммах на квадратный метр (г/м²). Если плотность ниже нормы, иглы при прокалывании могут разрывать ткань, что приводит к браку целой партии. В нашей практике был случай, когда завод-поставщик сэкономил на качестве основы, используя материал плотностью 80 г/м² вместо требуемых 110 г/м². Результатом стало то, что при нанесении латекса основа деформировалась, и ковер пошел «волной», сделав его непригодным для коммерческого использования в офисах.
Перед запуском рулоны основы проходят обязательную кондиционацию. Температура и влажность в цеху должны поддерживаться на строго определенном уровне, обычно это 20-22°C и влажность 50-60%. Сухая основа становится хрупкой и легко рвется под нагрузкой игл, а слишком влажная может привести к неравномерному распределению клея на последующих этапах. Мы рекомендуем закупщикам запрашивать у производителей сертификаты входного контроля сырья, где указаны параметры разрывной нагрузки основы. Игнорирование этого этапа — распространенная ошибка, которая проявляется уже после укладки покрытия, когда швы начинают расходиться.
Выбор типа пряжи также осуществляется на этом этапе. Для коммерческих ковров чаще всего используется объемная нейлоновая пряжа (BCF Nylon), обладающая высокой износостойкостью и способностью восстанавливать форму после сжатия мебелью. Полипропиленовая пряжа дешевле, но она быстрее истирается и хуже противостоит статическому электричеству. Важно понимать, что диаметр волокна (denier) напрямую влияет на шаг иглы. Толстая пряжа требует более редкой посадки игл, иначе механизм заклинит. Профессиональный подход подразумевает проверку партии пряжи на наличие узлов и неравномерность окраски еще до загрузки в питатели станка.
Процесс тафтинга: механика формирования ворса
Сердцем производственной линии является тафтинговая машина. Это сложное устройство, которое одновременно прокалывает основу сотнями игл и формирует петли ворса. Тафтинговая технология производства ковров: этапы работы на этом участке наиболее критичны для геометрии изделия. Иглы, закрепленные на балке, движутся вверх-вниз синхронно с подачей основы. Под основой расположены крючки (loopers), которые захватывают нить, образуя петлю. Высота ворса регулируется положением этих крючков относительно игл. Ошибка в настройке высоты даже на 0,5 мм может привести к тому, что ковер будет иметь неравномерную поверхность, так называемый эффект «стиральной доски».
Существует два основных типа формирования ворса: петлевой (loop pile) и разрезной (cut pile). В петлевом варианте нить остается целостной, что обеспечивает высокую прочность и устойчивость к продавливанию. Такие ковры идеальны для зон с интенсивным трафиком: аэропорты, коридоры отелей, офисы open-space. В разрезном варианте специальный нож разрезает верхушку петли, создавая мягкую бархатистую поверхность. Этот тип чаще выбирают для жилых помещений и представительских зон, где важен тактильный комфорт. Некоторые современные машины позволяют комбинировать эти техники, создавая рельефные узоры (cut-and-loop), что требует высочайшей квалификации оператора.
Плотность ворса (tuft density) — ключевой параметр, который определяется количеством стежков на единицу длины. Измеряется она обычно в стежках на 10 см или на 1 дюйм. Высокая плотность означает, что нити расположены ближе друг к другу, что делает ковер более тяжелым, дорогим, но и значительно более долговечным. Низкая плотность экономит пряжу, но такой ковер быстро «лысеет» в местах прохода людей. При закупке важно обращать внимание не только на общую массу ковра (вес ворса + вес основы), но и на соотношение веса ворса к площади. Мы видели случаи, когда легкий ковер с высоким ворсом позиционировался как премиальный, но фактически имел низкую плотность и служил недолго.
Скорость работы станка также влияет на качество. Попытка увеличить производительность сверх паспортных значений часто приводит к пропуску стежков или обрыву нити. В нашей компании мы проводили тесты, сравнивая ковры, произведенные на максимальной скорости и на оптимальной (85% от максимума). Разница в количестве скрытых дефектов составила 12%. Это подтверждает правило: качественное тафтинговое покрытие не может быть самым дешевым на рынке, так как скорость производства напрямую коррелирует с риском брака. Закупщик должен понимать, что платит не только за материал, но и за время машинного цикла, необходимое для соблюдения технологии.
Нанесение клеевого слоя и фиксация ворса
После прохождения через тафтинговый станок ковер представляет собой полуфабрикат: ворс держится только за счет трения и механического зацепа за основу. Без фиксации такой ковер нельзя эксплуатировать — нити будут выдергиваться при первой же чистке пылесосом. Следующий критический этап — нанесение клеевого состава. Традиционно для этого используется латекс на основе стирол-бутадиенового каучука (SBR). Клей наносится ровным слоем на обратную сторону ковра с помощью ракеля или валковой системы. Толщина слоя должна быть строго дозирована: слишком тонкий слой не обеспечит адгезии, слишком толстый сделает ковер жестким и увеличит время сушки, что снижает производительность линии.
Температура вулканизации клея играет решающую роль. Ковер проходит через сушильную камеру, где при температуре около 100-120°C происходит полимеризация латекса. Если температура будет ниже необходимой, клей останется липким и будет пачкать полы или слипаться в рулоне. Если выше — основа может сгореть или деформироваться. Один из наших клиентов столкнулся с проблемой, когда купленная партия ковров при раскатке издавала резкий химический запах и выделяла летучие вещества. Лабораторный анализ показал, что завод нарушил режим сушки, и в клеевом слое остались непрореагировавшие мономеры. Это привело к рекламациям от конечных пользователей и потере репутации дистрибьютора.
В современных экологичных производствах все чаще используются клеи с низким содержанием летучих органических соединений (Low VOC). Это особенно актуально для проектов, сертифицированных по стандартам LEED или BREEAM. При выборе поставщика обязательно уточняйте соответствие клеевой системы международным экологическим нормам. Также стоит обратить внимание на метод нанесения клея. Равномерность слоя проверяется визуально и инструментально. Неравномерное нанесение приводит к локальным отслоениям ворса, которые невозможно отремонтировать. Надежный производитель всегда имеет лабораторию контроля качества клея, где проверяется его вязкость и содержание сухого остатка перед каждой сменой.
Установка вторичной подкладки (Secondary Backing)
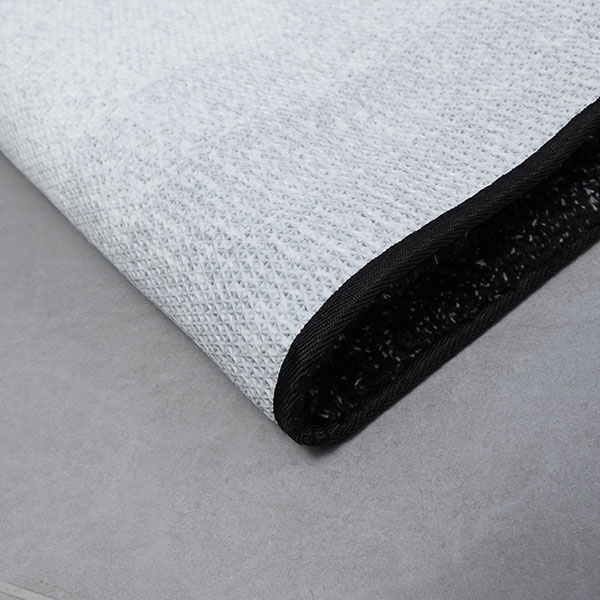
Для придания ковру стабильности размеров, дополнительной тепло- и звукоизоляции, а также для защиты клеевого слоя, на него накладывается вторичная подкладка. Наиболее распространенный материал — тканый полипропилен (woven PP). Он наклеивается поверх свежего слоя латекса и плотно прижимается валками. Качество соединения первичной основы, клея и вторичной подкладки определяет способность ковра сохранять свою форму при изменении влажности и температуры в помещении. Слабое соединение приводит к расслоению («delamination») — самому серьезному дефекту, при котором ковер буквально распадается на слои.
Альтернативой полипропилену служит войлок (felt) из переработанных волокон или вспененный ПВХ (action bac). Войлок дает отличную звукоизоляцию и ощущение мягкости под ногой, поэтому часто используется в гостиничных номерах и жилых квартирах. Однако войлок более чувствителен к влаге и может стать средой для развития плесени при затоплении. Вспененная подкладка интегрируется непосредственно в клеевой слой, создавая монолитную структуру. Она обеспечивает лучшую стабильность размеров и часто используется в офисных модульных плитках. Выбор типа подкладки зависит от назначения помещения. Для влажных зон или мест с тяжелой мебелью на колесиках мы рекомендуем усиленную вторичную подкладку с высоким модулем упругости.
Процесс ламинирования требует точного контроля натяжения обоих слоев. Если вторичная подкладка натянута сильнее, чем ворсовый слой, после остывания ковер скрутится в трубку (эффект «cupping»). Если слабее — появятся складки. На производстве это контролируется системой тензодатчиков. В нашей практике мы встречали партии, где производитель игнорировал направление укладки волокон во вторичной подкладке, что приводило к анизотропии свойств: ковер растягивался в одну сторону больше, чем в другую. При укладке таких ковров в больших залах швы становились заметными через несколько месяцев. Поэтому при приемке товара полезно провести простой тест на растяжение образца в разных направлениях.
Финишная отделка и контроль геометрии
После полного высыхания и остывания ковер поступает на участок финишной отделки. Здесь удаляются лишние нити, торчащие петельки (если это разрезной ворс) и проводится стрижка поверхности для выравнивания высоты. Стрижка выполняется на специальных машинах с вращающимися ножами, которые срезают верхний слой ворса до заданной высоты с точностью до миллиметра. Этот процесс не только улучшает эстетику, делая рисунок четким, но и удаляет слабые, плохо закрепленные волокна, которые могли бы выпасть в первые недели эксплуатации (так называемый «shedding»). Качественная стрижка придает ковру товарный вид и тактильную однородность.
Затем следует этап термофиксации или пропаривания. Пар помогает ворсу распрямиться и принять окончательную форму, снимая внутренние напряжения, возникшие при механическом воздействии игл и валков. Для некоторых типов нейлона этот этап критически важен для закрепления цвета и предотвращения усадки. После этого ковер проходит через систему антистатической обработки. В сухом климате, характерном для многих регионов России зимой, отсутствие антистатика может сделать эксплуатацию ковра невозможной из-за постоянных разрядов. Обработка специальными составами или введение антистатических добавок в пряжу на этапе экструзии решает эту проблему.
Контроль геометрии включает проверку ширины рулона и прямолинейности краев. Отклонение ширины более чем на 1-2 см может создать серьезные проблемы при укладке, особенно если нужно стыковать несколько рулонов в большом помещении. Кривые края приводят к образованию щелей или нахлестов. Современные линии оснащены лазерными датчиками, которые автоматически корректируют положение ковра на конвейере. Тем не менее, визуальный контроль мастером участка остается обязательным. Мы советуем при приемке крупных партий выборочно измерять ширину рулона в трех точках: в начале, в середине и в конце. Значительные колебания свидетельствуют о нестабильности процесса натяжения.
Упаковка, маркировка и логистическая подготовка
Финальный этап производства — упаковка. Ковры сворачиваются в рулоны стандартной длины (обычно 25 или 30 метров) или нарезаются на плитки. Важно, чтобы сворачивание происходило без чрезмерного давления, которое могло бы вызвать необратимую деформацию ворса («crush»). Между слоями ковра в рулоне часто прокладывается защитная бумага или пленка, предотвращающая миграцию красителей и слипание поверхностей. Рулон упаковывается в прочную полиэтиленовую пленку, защищающую от влаги и пыли при транспортировке. Для морских перевозок или длительных складских хранений требуется дополнительная защита от ультрафиолета и перепадов температур.
Маркировка должна содержать всю необходимую информацию для идентификации партии: номер заказа, дату производства, артикул, цвет, размер, номер ванны окрашивания (dye lot). Последнее критически важно. Даже один и тот же цвет, окрашенный в разных ваннах, может иметь микро-оттенки. При укладке ковров из разных партий в одном помещении эти различия станут заметными при боковом освещении. Ответственные производители гарантируют, что в одной поставке все рулоны принадлежат к одной dye lot. Нарушение этого правила — частая причина конфликтов между заказчиком и поставщиком. Всегда проверяйте маркировку перед отгрузкой.
Логистическая подготовка включает формирование паллет согласно требованиям безопасности перевозки. Рулоны должны быть надежно закреплены стяжными лентами, чтобы исключить перемещение внутри контейнера. Для рынков ЕАЭС обязательна маркировка знаком EAC, подтверждающая соответствие техническим регламентам Таможенного союза. Отсутствие этого знака делает легальную продажу товара невозможной. Кроме того, для коммерческих ковров часто требуется сертификат пожарной безопасности, подтверждающий класс воспламеняемости и дымообразования. Эти документы должны сопровождать каждую партию. Игнорирование документального оформления может привести к задержкам на таможне и штрафам.
| Параметр контроля | Допустимое отклонение | Последствия нарушения | Метод проверки |
|---|---|---|---|
| Плотность основы (г/м²) | ± 5% | Разрыв основы при тафтинге, деформация | Весовой метод (ГОСТ/ISO) |
| Высота ворса (мм) | ± 0.5 мм | Неравномерный рисунок, визуальные дефекты | Штангенциркуль, лазерный сканер |
| Адгезия слоев (Н/50мм) | Не менее 40 Н | Расслоение ковра при эксплуатации | Тест на отрыв (T-peel test) |
| Ширина рулона (см) | ± 1.0 см | Проблемы при стыковке, образование щелей | Рулетка, лазерный дальномер |
| Содержание влаги (%) | Макс. 10% | Плесень, изменение линейных размеров | Влагомер, сушка в печи |
Типичные ошибки и риски при выборе поставщика
Рынок напольных покрытий насыщен предложениями, но не все производители соблюдают описанную выше технологию в полном объеме. Самая распространенная ловушка — использование вторичного сырья для основы или пряжи без уведомления заказчика. Такой ковер выглядит нормально при продаже, но его ресурс сокращается в разы. Мы настоятельно рекомендуем запрашивать образцы и проводить независимую экспертизу перед заключением контракта на крупную партию. Обратите внимание на запах изделия: резкий химический аромат часто указывает на использование дешевого клея с высоким содержанием формальдегида.
Еще одна проблема — несоответствие заявленной плотности ворса реальной. Недобросовестные производители могут уменьшать количество стежков, экономя пряжу, при этом сохраняя высоту ворса большой, чтобы создать иллюзию качества. Проверить это можно простым взвешиванием образца известной площади и сравнением с техническими данными. Если вес существенно ниже заявленного, значит, плотность занижена. Также стоит опасаться поставщиков, которые не могут предоставить референс-лист объектов, где их ковер лежит более 3 лет. Долгосрочная эксплуатация — единственный настоящий критерий качества.
Отсутствие собственной лаборатории контроля качества у завода — красный флаг. Если производитель полагается только на визуальный осмотр оператором, риск получения брака возрастает многократно. Серьезные предприятия имеют отдел технического контроля (ОТК), который проводит выборочные тесты каждой партии на истираемость, устойчивость цвета к свету и нагрузку. Запросите отчеты об испытаниях (Test Reports). Если поставщик уклоняется от предоставления таких документов или присылает общие сертификаты, не относящиеся к конкретной партии, это повод усомниться в его надежности.
Стандарты и сертификация: на что ориентироваться
При импорте ковровых покрытий необходимо руководствоваться рядом международных и национальных стандартов. В Европе основным стандартом является EN 1307, который классифицирует текстильные напольные покрытия по типу использования (жилые, коммерческие, интенсивные коммерческие). Класс 33 (Heavy Commercial) подходит для аэропортов и торговых центров, класс 32 (General Commercial) — для офисов, класс 31 — для легких нагрузок. Покупка ковра класса 23 для офиса — прямая дорога к его быстрой замене. Убедитесь, что в спецификации указан правильный класс использования согласно EN 1307.
Для рынка России и ЕАЭС обязательным является соответствие Техническому регламенту ТР ТС 017/2011 «О безопасности продукции легкой промышленности». Этот регламент устанавливает требования к гигиеническим показателям, пожарной безопасности и маркировке. Продукция должна иметь Декларацию о соответствии или Сертификат соответствия с знаком EAC. Кроме того, добровольная сертификация по ГОСТ Р может подтвердить дополнительные характеристики, такие как износостойкость и устойчивость к моющим средствам. Наличие этих документов защищает покупателя в случае судебных споров.
Экологические стандарты становятся все более важными. Сертификация Green Label Plus от института Carpet and Rug Institute (CRI) гарантирует низкий уровень эмиссии летучих органических соединений. Для проектов, претендующих на «зеленые» сертификаты зданий, это обязательное требование. Также стоит обращать внимание на возможность переработки ковра. Некоторые современные тафтинговые покрытия разработаны с учетом принципов циркулярной экономики: их компоненты легко разделяются и отправляются на рециклинг. Это не только вопрос экологии, но и потенциальная экономия на утилизации в будущем.
Практические рекомендации для закупщиков и интеграторов
На основе нашего опыта работы с десятками фабрик, мы сформулировали алгоритм действий для минимизации рисков. Во-первых, никогда не принимайте решение только по каталогу. Запросите физические образцы (sample box) интересующих коллекций. Проведите простые тесты: попробуйте выдернуть пучок ворса руками, согните образец, чтобы проверить гибкость основы, капните водой для проверки влагоотталкивания. Во-вторых, включите в контракт пункт о независимой инспекции груза перед отгрузкой (Pre-shipment Inspection). Это позволит выявить брак на территории завода, а не решать проблемы уже в России.
При расчете необходимого количества материала всегда закладывайте запас на подрезку и подгонку рисунка. Для однотонных ковров достаточно 3-5%, для ковров с геометрическим узором — до 10%. Учитывайте направление ворса (pile direction). Все рулоны должны укладываться в одном направлении, иначе оттенок ковра будет отличаться в зависимости от угла падения света. Это явление называется «shading» или «pooling». Профессиональные монтажники всегда отмечают направление ворса на обратной стороне ковра перед началом работ.
Не забывайте про условия хранения на объекте. Ковры должны храниться в горизонтальном положении в сухом помещении при температуре не ниже 15°C минимум за 24 часа до укладки. Это необходимо для акклиматизации материала. Укладка холодного ковра в теплое помещение может привести к конденсации влаги и последующей деформации. Соблюдение этих простых правил гарантирует, что инвестиции в качественное тафтинговое покрытие окупятся долгим сроком службы и сохранением презентабельного вида.
Пример надежного партнера: опыт ООО «Ткачество Цзяньинь Шутянь»
Теоретические знания о технологии становятся действительно ценными, когда они подкреплены практикой успешных производителей. Ярким примером компании, которая превратила соблюдение всех этапов тафтингового процесса в свою конкурентную优势, является ООО «Ткачество Цзяньинь Шутянь». Основанное в 2002 году в провинции Цзянсу (Китай), это предприятие за более чем двадцать лет непрерывного развития превратилось в одного из ведущих глобальных поставщиков бытовых и коммерческих напольных покрытий.
Расположение завода в дельте реки Янцзы обеспечивает компании не только устойчивую логистическую инфраструктуру для экспорта в Европу, Азию и страны СНГ, но и доступ к высококачественному сырью. Производственная база площадью свыше 60 акров оснащена передовыми технологическими линиями, где строго реализуется принцип «качество как основа жизни предприятия». Здесь каждый этап — от входного контроля плотности первичной основы до финальной проверки адгезии вторичной подкладки — подвергается многоуровневому мониторингу. Внедренная система сквозного отслеживания качества гарантирует стабильность параметров ворса и устойчивости окраски, что полностью соответствует рекомендациям, изложенным в данной статье.
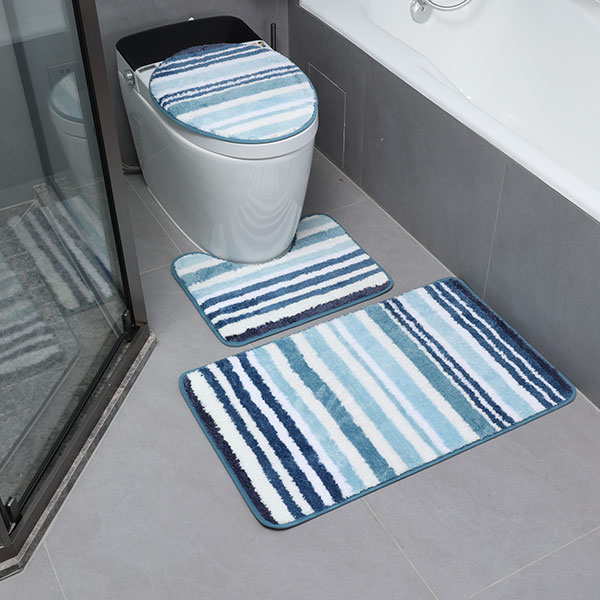
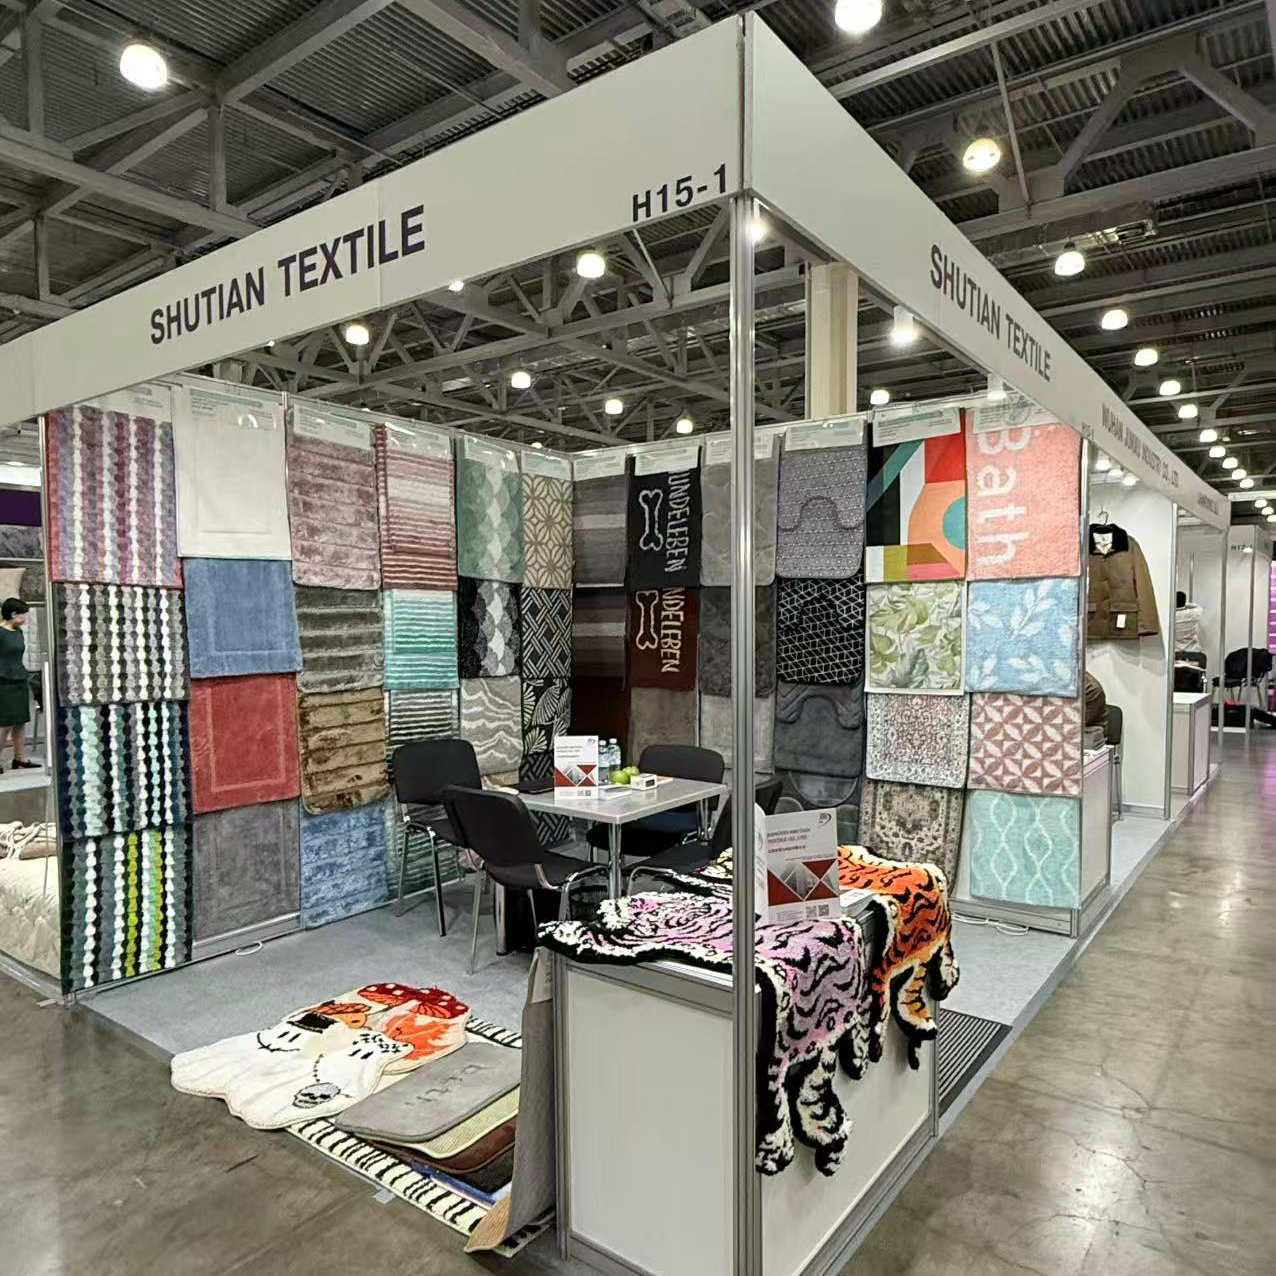
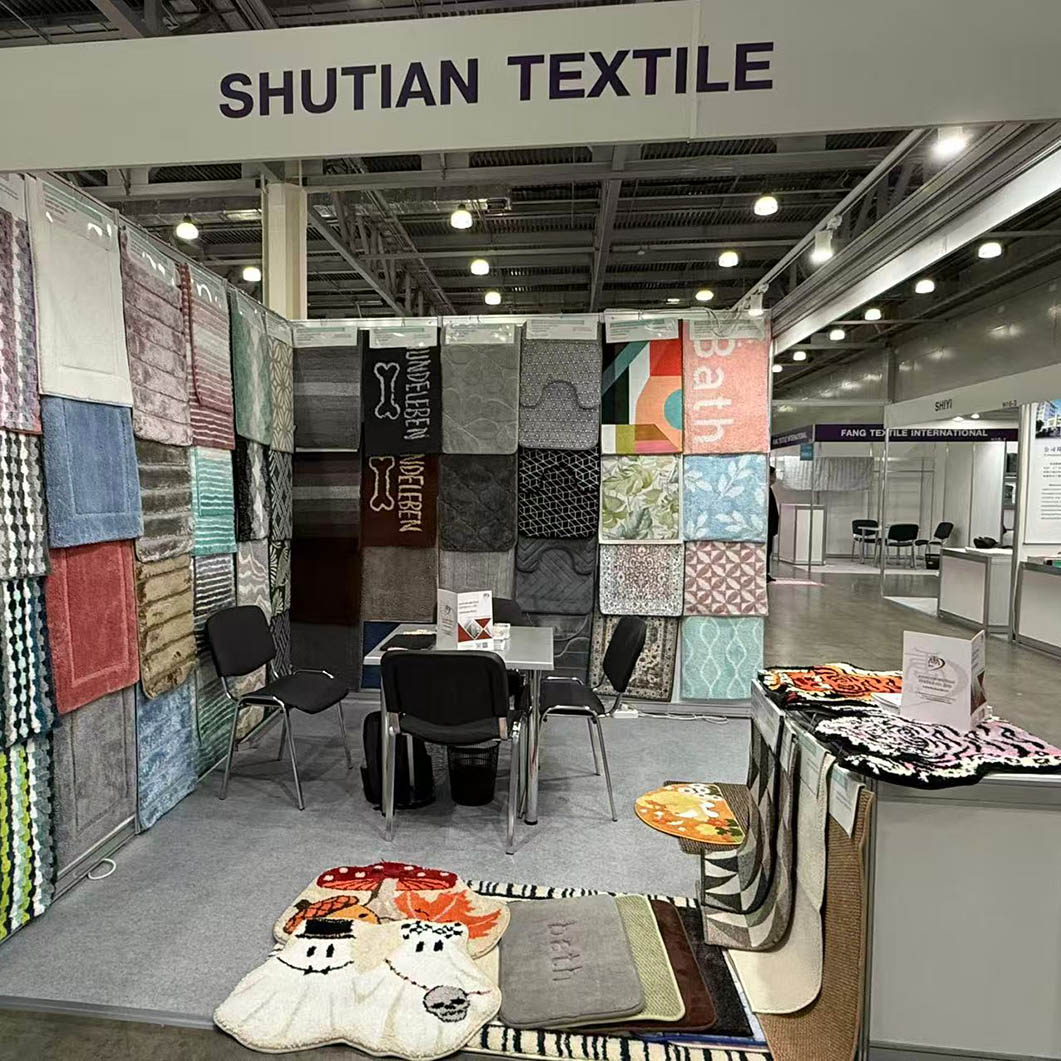
Ассортимент ООО «Ткачество Цзяньинь Шутянь» демонстрирует глубокое понимание рыночных потребностей и включает десять ключевых типов изделий: от функциональных придверных и кухонных ковриков до декоративных решений для гостиных, таких как ковры с градиентом «снежинка», изделия из жемчужной пряжи, меховые коврики и геометрические абстрактные покрытия. Каждое изделие разрабатывается с учетом современных трендов интерьерного дизайна, сочетая элегантность форм с функциональной структурой. Благодаря гибким производственным мощностям компания способна оперативно выполнять заказы любого объема, сохраняя высокие стандарты сроков поставки.
Философия бизнеса компании строится на двенадцати ключевых принципах, среди которых инновации, качество и сервис занимают центральное место. Ориентация на долгосрочное партнерство подтверждается стабильным спросом со стороны импортёров и розничных сетей по всему миру. Для закупщиков сотрудничество с таким производителем означает минимизацию рисков, описанных в разделах о типичных ошибках: наличие собственной лаборатории контроля, прозрачная документация и гарантия соответствия заявленным характеристикам делают ООО «Ткачество Цзяньинь Шутянь» надежным выбором для тех, кто ценит предсказуемое качество и профессионализм.
Часто задаваемые вопросы
Какова средняя скорость производства одного рулона ковра?
Скорость зависит от типа станка и сложности рисунка. Современные высокоскоростные машины могут производить до 1500-2000 квадратных метров в смену. Однако для сложных дизайнерских ковров с частой сменой цвета скорость падает до 300-500 м². Важно учитывать, что высокая скорость не должна достигаться в ущерб качеству фиксации ворса.
Можно ли ремонтировать тафтинговый ковер при повреждении?
Да, локальные повреждения (прожоги, порезы) поддаются ремонту. Используется метод вставки заплатки (inlay patch). Вырезается поврежденный участок и заменяется на кусок из резерва того же цвета и партии. При правильном выполнении ремонт практически незаметен. Однако расслоение основы ремонту не подлежит.
В чем разница между тафтингом и ткачеством?
Тафтинг — это процесс вбивания нити в готовую основу, что быстрее и дешевле. Ткачество — это переплетение нитей основы и утка, где ворс является неотъемлемой частью структуры. Тканые ковры (например, Axminster) дороже, но считаются более престижными и долговечными в историческом контексте, хотя современный тафтинг с высокой плотностью часто превосходит их по износостойкости.
Как определить, что клей некачественный?
Признаки плохого клея: липкость поверхности после полного высыхания, резкий неприятный запах, крошение клеевого слоя при сгибании, низкая адгезия при попытке отделить вторичную подкладку. Качественный клей должен быть эластичным, прочным и не иметь запаха после вентиляции.
Подходит ли тафтинговый ковер для теплого пола?
Да, большинство тафтинговых ковров совместимы с системами теплого пола, но есть ограничения. Общая толщина ковра и подкладки не должна превышать определенный предел (обычно 25 мм), чтобы не блокировать тепло. Тепловое сопротивление (tog value) должно быть указано производителем. Слишком толстый ковер снизит эффективность отопления и может перегреться.
Понимание того, как реализуется тафтинговая технология производства ковров: этапы работы, дает вам преимущество в переговорах с поставщиками и уверенность в качестве закупаемого продукта. Не позволяйте маркетинговым уловкам затмить технические реалии. Выбирайте партнеров, которые открыто демонстрируют свои производственные процессы и готовы подтвердить качество документами и тестами. Инвестиции в изучение технологии окупаются отсутствием рекламаций и довольными клиентами.
Если вы планируете масштабный проект по оснащению коммерческих помещений и нуждаетесь в надежном поставщике, соблюдающем все этапы технологии, свяжитесь с нами сегодня. Мы поможем подобрать оптимальное решение, соответствующее вашим бюджетным ограничениям и техническим требованиям, обеспечив полный контроль качества на каждом этапе цепочки поставок.