Видео тафтинговых ковров: процесс создания от А до Я
2026-08-28
Видео тафтинговых ковров: процесс создания от А до Я — почему это важно для вашего бизнеса
Видео тафтинговых ковров: процесс создания от А до Я раскрывает не просто красивую картинку, а критически важные технические нюансы, которые определяют срок службы изделия и его стоимость. В нашей практике работы с промышленными заказчиками из России и стран СНГ мы неоднократно сталкивались с ситуацией, когда покупатель выбирал поставщика исключительно по низкой цене, игнорируя технологию производства, показанную в видеоматериалах. Результат был предсказуемым: через 6–8 месяцев интенсивной эксплуатации ворс начинал вылезать, а основа деформировалась, что приводило к рекламациям и потере репутации отеля или офиса. Просмотр детального видео процесса позволяет увидеть то, что скрыто за глянцевыми каталогами: качество клея, плотность стежка и реальное состояние оборудования. Если вы планируете закупать ковровые покрытия оптом или под частный проект, понимание этих этапов станет вашим главным инструментом фильтрации ненадежных производителей.
Мы рекомендуем начать анализ любого потенциального поставщика именно с запроса видеодокументации цеха. Статические фотографии можно отредалировать, но непрерывный производственный цикл на видео подделать крайне сложно. В этой статье мы разберем каждый этап превращения сырой нити в готовый ковер, опираясь на стандарты ISO 9001 и ГОСТ, чтобы вы могли задавать правильные вопросы менеджерам и получать обоснованные ответы.
Подготовительный этап: выбор сырья и контроль качества нити
Любое качественное видео тафтингового ковра начинается не с машины, а со склада сырья. Многие покупатели ошибочно полагают, что тафтинг — это просто “втыкание” нитки в ткань. На самом деле, 70% долговечности изделия закладывается именно на этапе подготовки пряжи. В производственных роликах вы должны обращать внимание на условия хранения бобин: влажность, температуру и отсутствие прямого солнечного света. Неправильное хранение полипропилена (PP) или нейлона (PA6/PA66) приводит к изменению структуры полимера еще до начала производства, что впоследствии вызывает неравномерное окрашивание и ломкость ворса.
В нашей практике был случай, когда партия ковров для крупного торгового центра в Москве начала терять цвет спустя три месяца после укладки. Анализ показал, что производитель использовал вторичное сырье, которое визуально на видео выглядело нормально, но при микроскопическом исследовании имело нарушенную молекулярную структуру. Настоящий профессиональный видеоконтент всегда показывает этап входного контроля: как лаборанты проверяют титр нити, ее устойчивость к истиранию и наличие сертификатов соответствия. Обратите внимание, используется ли на видео автоматизированная система подачи нити или ручная заправка. Автоматика гарантирует постоянное натяжение, тогда как ручная работа часто приводит к микроразрывам, которые проявляются только после чистки ковра.
Ключевой параметр, который должен быть виден или озвучен в сопроводительных материалах — это тип волокна. Для коммерческих помещений (офисы, коридоры) стандартом является нейлон 6,6 с обработкой антистатиком, тогда как для жилых спален чаще используют полипропилен BCF. Видео должно четко демонстрировать маркировку бобин. Если вы видите размытые этикетки или отсутствие технической документации рядом с станками, это красный флаг. Мы советуем запрашивать у поставщика видео тестов на горение нити: нейлон плавится и самозатухает, оставляя твердый шарик, а полипропилен продолжает гореть и капать. Этот простой визуальный тест на видео экономит недели лабораторных ожиданий.
Процесс тафтинга: сердце производства и роль иглопробивного станка
Самая важная часть любого видео тафтинговых ковров — это непосредственно работа тафтинговой машины. Это сложное оборудование, где сотни игл одновременно пробивают первичную основу, формируя ворс. При просмотре видеозаписи этого этапа критически важно оценить синхронизацию движения игл и подачу нити. Любое рассогласование приводит к пропускам стежков или, наоборот, к слишком плотной набивке, которая деформирует основу. В современных цехах используются компьютеризированные станки, позволяющие создавать сложные узоры и менять высоту ворса в пределах одного изделия. На видео должно быть видно, как оператор контролирует панель управления и как быстро машина реагирует на изменение программы.
Плотность стежка (TUFTS PER METER) — это цифра, которую часто скрывают, но которую можно косвенно оценить по видео. Посмотрите, как часто иглы входят в основу. Высокая плотность означает больший расход пряжи, но и значительно более долгий срок службы ковра. Дешевые варианты имеют редкий шаг иглы, что делает ковер легким, но подверженным быстрому износу в местах высокой проходимости. Мы проводили сравнительный анализ двух образцов: один с шагом 4 мм, другой с шагом 8 мм. После имитации года эксплуатации первый сохранил 95% высоты ворса, второй потерял 30%. Видео процесса должно позволять вам увидеть эту разницу в динамике.
Еще один аспект, на который стоит обратить внимание — это тип используемой основы. Первичная основа обычно изготавливается из полипропилена или полиэстера. На видео вы должны увидеть, как рулон основы загружается в машину и как он ведет себя под натяжением. Слабая основа порвется под давлением игл, создавая брак. Хорошее производственное видео покажет систему контроля натяжения в реальном времени. Также обратите внимание на систему смазки игл. Перегрев игл из-за трения о синтетическую нить может привести к оплавлению ворса прямо в момент создания петли. Качественные станки имеют системы воздушного или масляного охлаждения, работу которых часто показывают в детальных обзорах оборудования.
Нанесение клеевого слоя и фиксация ворса
После формирования ворса ковер выглядит как множество отдельных петелек, торчащих из ткани. Без фиксации такой ковер рассыплется при первой же попытке постричь ворс или провести по нему пылесосом. Следующий ключевой этап, который должно отражать видео тафтинговых ковров — это нанесение клеевого слоя. Существует два основных метода: нанесение латексной эмульсии и использование термоклеевых пленок (Hot Melt). Латекс — это классический, проверенный временем метод, обеспечивающий отличную эластичность и сцепление. На видео вы увидите, как ковер проходит под валом, равномерно распределяющим клей по всей поверхности между петельками ворса.
Термоклей — более современная технология, часто используемая для модульной плитки или ковров с высоким ворсом. Она быстрее сохнет и не требует длительной сушки в печах. Однако у этого метода есть нюанс: при неправильной температуре нанесения клей становится хрупким и крошится на морозе. Если ваш объект находится в регионе с суровыми зимами (например, Сибирь или Урал), видео должно подтверждать использование морозостойких составов или латекса с соответствующими добавками. В нашей практике мы видели партии, где термоклей был нанесен слишком тонким слоем. В результате, при раскрое ковра ножом, края начинали осыпаться, так как клей не захватил достаточное количество нитей.
Важнейшим индикатором качества на этом этапе является равномерность нанесения. Видео должно показывать, что клей проник глубоко к основанию петелек, но не поднялся выше уровня ворса. Если клей виден на поверхности, ковер будет жестким на ощупь и станет магнитом для пыли. Профессиональные производители используют лазерные датчики толщины слоя, данные с которых выводятся на монитор оператора. Попросите показать фрагмент видео, где виден этот мониторинг. Отсутствие контроля толщины слоя — признак кустарного производства, где расход клея регулируется “на глаз”, что ведет либо к перерасходу материалов, либо к браку.
Сушка и полимеризация: почему нельзя спешить
После нанесения клея ковер отправляется в сушильную камеру. Этот этап часто недооценивают, считая его формальностью, но именно здесь происходит полимеризация связующего вещества. Видео тафтинговых ковров должно демонстрировать длину сушильной линии и температурный режим. Слишком быстрая сушка при высокой температуре создает “корку” на поверхности клея, оставляя внутреннюю часть влажной. Это приводит к расслоению ковра со временем: верхний слой с ворсом отделяется от основы. Слишком медленная сушка увеличивает энергозатраты и риск попадания пыли на липкую поверхность.
Оптимальный процесс выглядит как плавное движение ковра через зоны с постепенно нарастающей температурой, а затем через зону охлаждения. На качественном видео вы заметите, что после выхода из печи ковер не сразу наматывается в рулон, а проходит через охлаждающие валы или воздушные души. Это предотвращает деформацию горячего материала при намотке. Мы сталкивались с проблемой, когда ковролин, свернутый в рулон горячим, приобретал форму “бублика” или спиралей при раскатке на объекте. Выправить такое покрытие было невозможно, и всю партию пришлось утилизировать. Поэтому обращайте внимание на наличие участка охлаждения в производственном цикле на видео.
Время пребывания ковра в сушильной камере зависит от типа клея и толщины ворса. Для тяжелых коммерческих ковров этот процесс может занимать до 15–20 минут. Ускорение процесса ради увеличения объемов выпуска — частая ошибка недобросовестных фабрик. Если на видео показано, что ковер пролетает печь за пару секунд, это повод усомниться в надежности фиксации ворса. Надежный поставщик всегда сможет объяснить и показать на видео свои параметры сушки, ссылаясь на рекомендации производителя клея.
Стрижка ворса и формирование рисунка
Для петельных ковров (Loop Pile) этап стрижки не требуется, но для разрезных (Cut Pile) и комбинированных моделей это один из самых зрелищных и технически сложных процессов. Видео тафтинговых ковров с участком стрижки позволяет оценить точность оборудования. Ножи должны срезать петли строго на одном уровне, создавая идеально ровную поверхность. Любой перекос ножей приведет к появлению “дорожек” или пятен разной высоты, которые особенно заметны при боковом освещении. В современных линиях используются лазерные системы позиционирования ножей, которые автоматически корректируют высоту среза в зависимости от плотности ворса.
Если речь идет о коврах с рисунком (карвинг), то видео должно показывать работу многоуровневых стригальных машин или ручную доработку художниками. Карвинг создает объемный узор за счет комбинации стриженых и нестриженых участков разной высоты. Это требует высочайшей квалификации операторов. Ошибка даже в 1 миллиметр может испортить весь визуальный эффект. При просмотре такого видео обратите внимание на чистоту среза: края ворсинок не должны быть оплавленными или рваными. Рваный срез быстро начнет лохматиться и покроется катышками.
Также на этом этапе часто производится термофиксация формы ворса. Для некоторых типов нейлона ковер проходит через нагревательные элементы, которые “запоминают” направление укладки ворса. Это придает покрытию благородный блеск и упругость. На видео это выглядит как прохождение ковра через горячие цилиндры или инфракрасные туннели перед финальной намоткой. Отсутствие этого этапа у дешевых полипропиленовых ковров компенсируется химической обработкой, но для премиум-сегмента термофиксация обязательна. Убедитесь, что видеоматериалы поставщика включают этот финишный штрих обработки поверхности.
Нанесение вторичной основы и финальная отделка
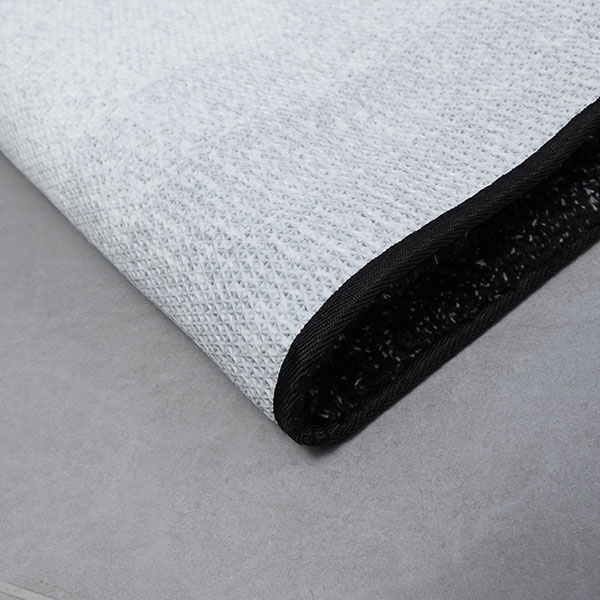
Чтобы ковер был стабильным, не скользил по полу и имел законченный вид, на его обратную сторону наносится вторичная основа. Чаще всего это джут (натуральное волокно), войлок или синтетический материал (action bac). Видео тафтинговых ковров должно четко показывать процесс ламинации вторичной основы. Клей наносится на уже подсохший первичный слой, и сверху накладывается рулон вторичной подложки. Затем эта сэндвич-конструкция проходит через пресс-валы, которые обеспечивают монолитное соединение всех слоев.
Выбор вторичной основы зависит от назначения помещения. Джут экологичен и приятен на ощупь, но боится влаги и гниения, поэтому не подходит для ванных комнат или первых этажей без гидроизоляции. Синтетическая основа (часто из полипропилена) влагостойка и устойчива к биологическому поражению, но может быть более жесткой. На видео вы должны увидеть, какой именно материал используется. Если поставщик заявляет “универсальность”, но на видео клеит джут, это несоответствие маркетингу и реальности. Для российских условий с возможным подтоплением или высокой влажностью мы настоятельно рекомендуем выбирать варианты с синтетической вторичной основой или специальной влагозащитной пропиткой джута.
Финальный этап производства — это обрезка кромок и намотка в рулоны. Края ковра должны быть идеально ровными, без бахромы и необработанных нитей. Часто применяется оверлок или термическая запайка края (для синтетических основ). Видео должно демонстрировать этот процесс крупным планом. Неаккуратный край — первый признак низкого контроля качества во всем цикле. После этого ковер наматывается в рулоны стандартной длины (обычно 25 или 30 метров) и упаковывается в полиэтилен для защиты от пыли и влаги при транспортировке. Правильная упаковка также важна: она должна предотвращать смещение рулона внутри, но не быть герметичной настолько, чтобы вызвать конденсат при перепадах температур.
| Этап производства | Ключевой параметр контроля | Риск при нарушении технологии | На что смотреть в видео |
|---|---|---|---|
| Подготовка нити | Влажность и натяжение | Ломкость ворса, неравномерный цвет | Условия склада, маркировка бобин |
| Тафтинг | Плотность стежка (TUFTS/m) | Быстрый износ, просветы основы | Частота работы игл, синхронизация |
| Клеевание | Глубина проникновения клея | Выпадение ворса, осыпание краев | Равномерность вала, тип клея (латекс/термо) |
| Сушка | Температурный график | Расслоение, деформация рулона | Длина печи, зона охлаждения |
| Стрижка | Точность высоты среза | Визуальные полосы, лохматость | Работа ножей, лазерное позиционирование |
| Вторичная основа | Адгезия слоев | Скольжение, отслоение подложки | Материал подложки (джут/синтетика), пресс |
Как отличить профессиональное видео от маркетинговой пустышки
В эпоху цифрового контента многие фабрики выкладывают красивые ролики с музыкой и быстрой нарезкой кадров. Однако для профессионального закупщика такое видео тафтинговых ковров малоинформативно. Маркетинговое видео стремится скрыть детали за эффектами, показывая только улыбающихся рабочих и готовые блестящие изделия. Техническое видео, которое нужно вам, должно быть скучноватым, длинным и детализированным. Оно должно показывать узлы, шестеренки, настройки параметров на экране компьютера и, возможно, даже брак, который был отбракован.
Обращайте внимание на дату съемки и актуальность оборудования. Если на видео стоят старые, шумные станки с видимым износом, а менеджер утверждает, что у них “новая линия 2025 года”, это ложь. Современное тафтинговое оборудование работает относительно тихо и имеет закрытые защитные кожухи. Также проверяйте соответствие масштаба. Видео маленького цеха с тремя станками не может иллюстрировать возможности крупного завода, способного отгрузить контейнер за неделю. Мы рекомендуем запрашивать raw-футаж (исходные файлы) или прямую видеосвязь с цехом, если сумма заказа значительна. Это единственный способ убедиться, что видео не взято из стока или у конкурента.
Еще один маркер честности — наличие звука оригинальной записи. Шум производства, команды операторов, звук работающих механизмов создают атмосферу реальности. Полная тишина или только музыка часто означают, что видео смонтировано из разрозненных кусков или вообще не относится к данному производству. В нашей практике мы использовали анализ фоновых звуков на видео, чтобы определить реальную загрузку цеха. Если на фоне слышно работающие станки в полную силу, значит, завод действительно функционирует, а не простаивает.
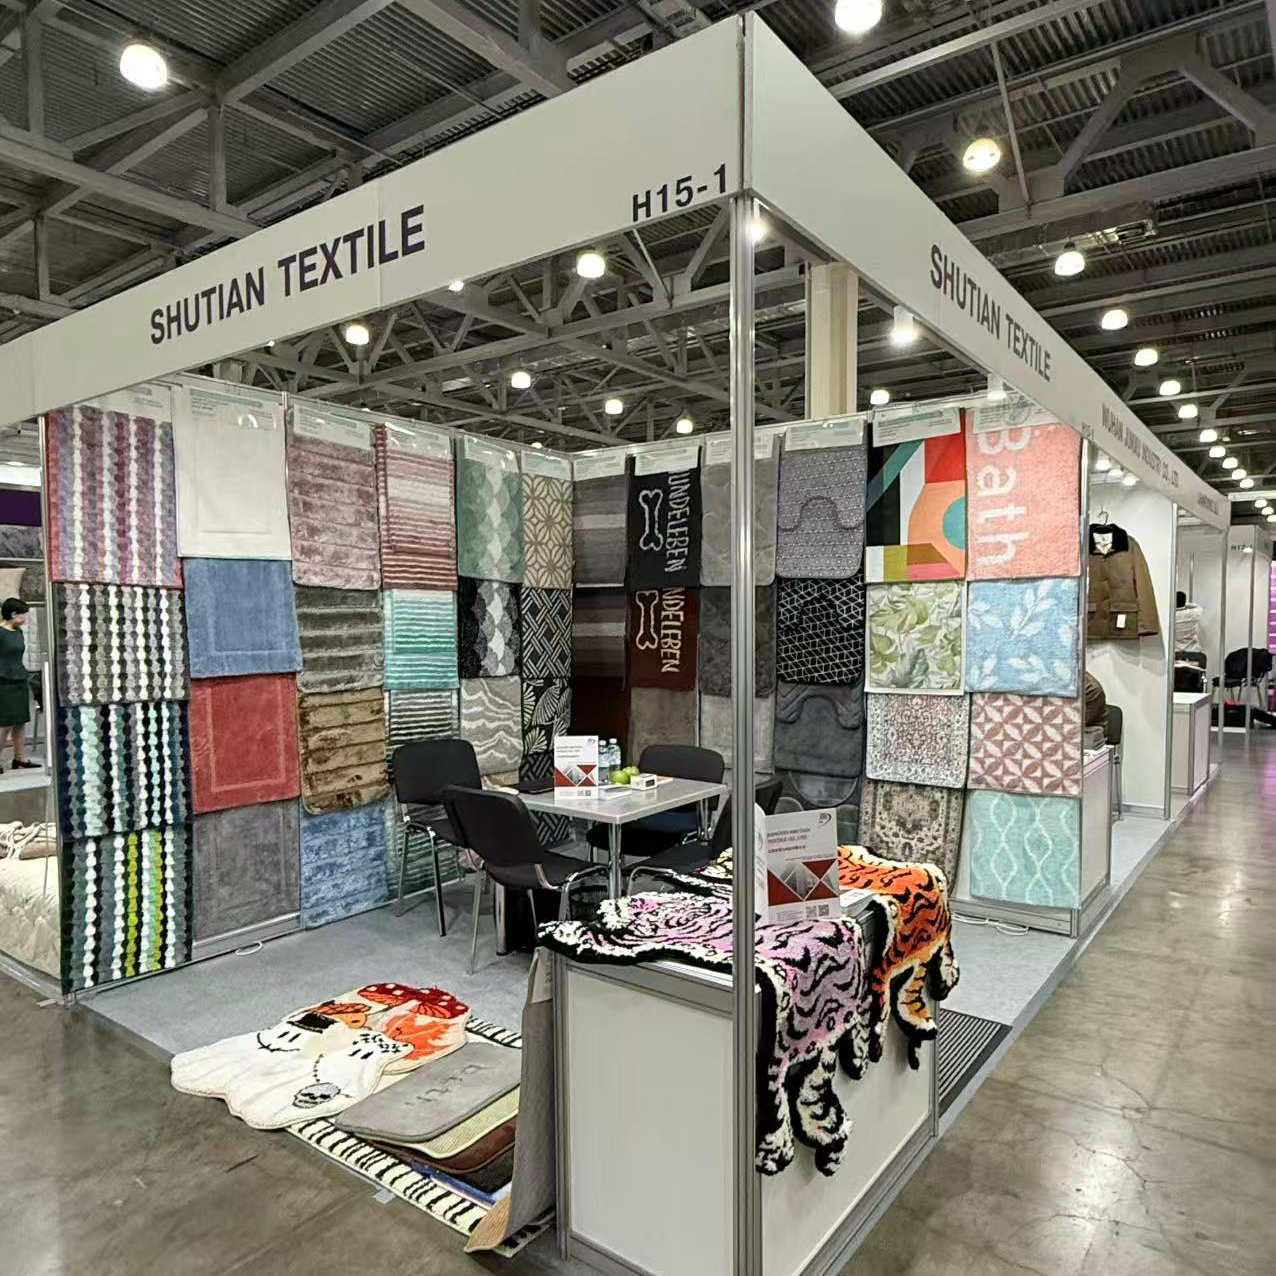
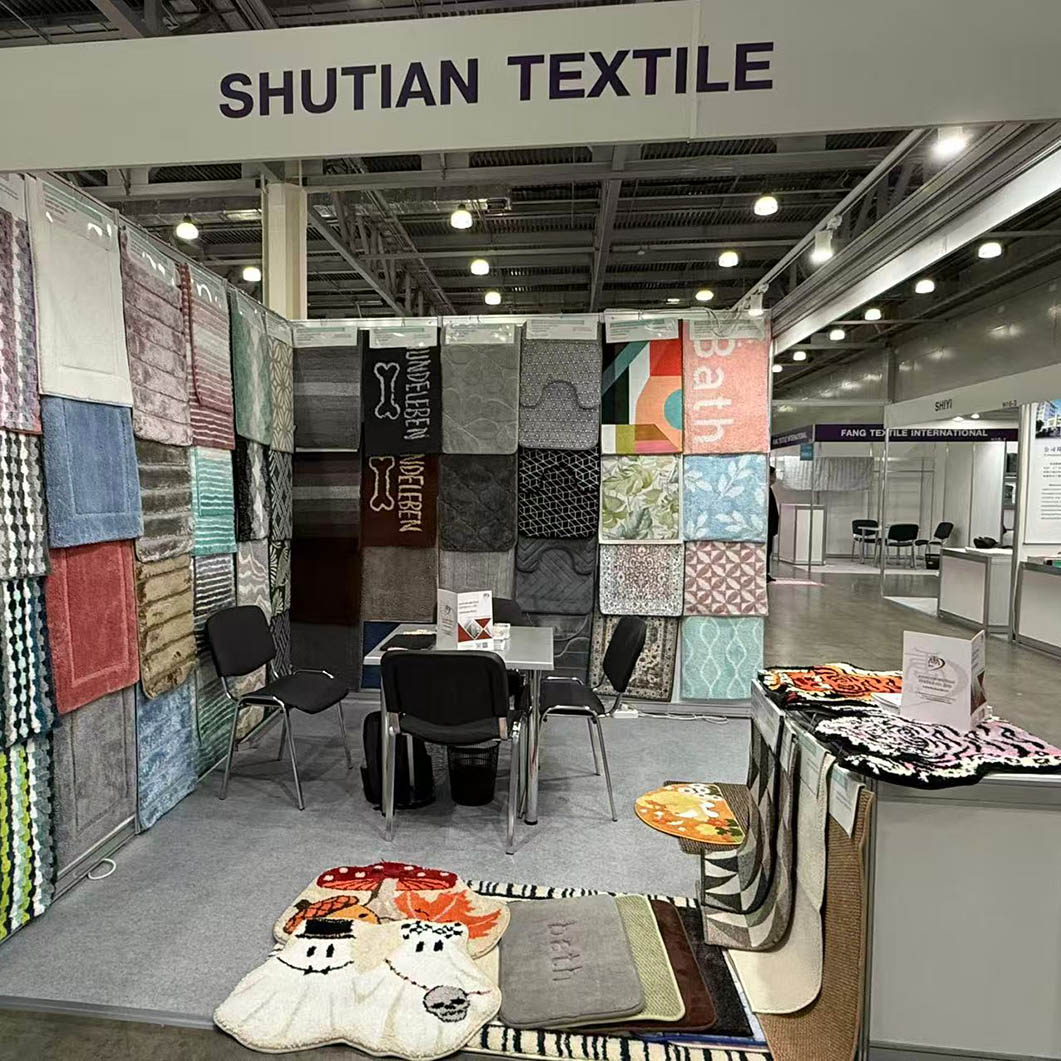
Пример эталонного производства: опыт ООО «Ткачество Цзяньинь Шутянь»
Чтобы понять, как на практике выглядит идеальный производственный цикл, достойный демонстрации в видеоформате, рассмотрим опыт компании ООО «Ткачество Цзяньинь Шутянь». Это профессиональное предприятие, основанное в 2002 году в провинции Цзянсу (Китай), которое за более чем 20 лет непрерывного развития стало эталоном качества в сегменте бытовых и коммерческих ковровых покрытий. Их подход к прозрачности производства полностью соответствует тем критериям, которые мы описали выше.
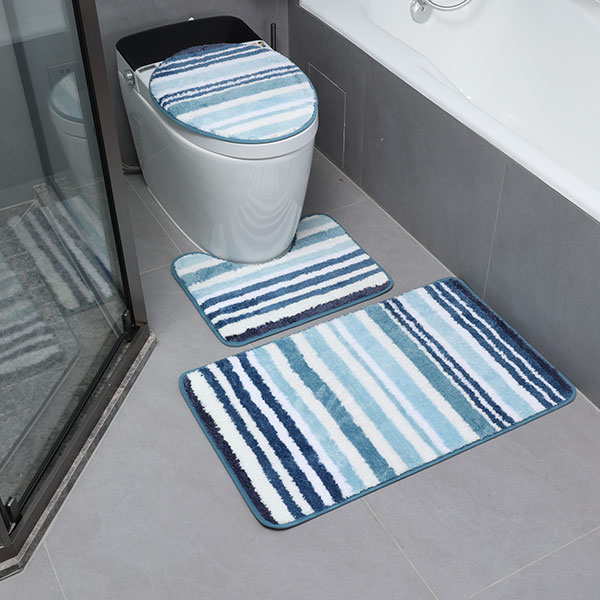
Производственная база компании занимает площадь свыше 60 акров и представляет собой современный комплекс, оснащенный передовыми технологическими линиями. Именно такие масштабы и уровень оснащения позволяют реализовывать заказы любого объема без потери качества. В отличие от кустарных мастерских, здесь внедрена система сквозного отслеживания качества: каждое изделие — от придверных ковриков и наборов для ванной до декоративных покрытий для гостиных с высоким ворсом или геометрическим принтом — проходит многоуровневую проверку. Видео с их производства наглядно демонстрирует входной контроль сырья, автоматизированные процессы тафтинга и финальную инспекцию, подтверждающую стабильность параметров ворса и плотности плетения.
Ассортимент ООО «Ткачество Цзяньинь Шутянь» включает десять ключевых типов изделий, разработанных с учетом современных трендов интерьерного дизайна: от комплектов ковриков и моделей из “жемчужной пряжи” до однотонных ковров с высоким ворсом и абстрактных геометрических решений. Географическое расположение в дельте реки Янцзы обеспечивает компании устойчивую логистическую инфраструктуру, что критически важно для своевременных международных поставок в Европу, Азию и страны СНГ. Философия бизнеса, строящаяся на принципах инноваций, качества и клиентоориентированности, гарантирует, что каждый партнер получает персонализированную поддержку — от технической консультации до организации доставки.
Для заказчика видео такого уровня — это не просто реклама, а доказательство надежности. Когда вы видите, как на современном заводе соблюдается принцип «качество как основа жизни предприятия», как организована утилизация отходов и как работают системы контроля на всех этапах, исчезают сомнения в выборе поставщика. Опыт ООО «Ткачество Цзяньинь Шутянь» показывает, что только глубокое понимание продукта и открытость производства позволяют завоевать доверие импортёров и розничных партнёров по всему миру.
Влияние технологии производства на цену и сроки поставки
Понимание процесса создания от А до Я напрямую влияет на ваше восприятие цены. Дешевый ковер дешев не потому, что производитель жадный, а потому что он сэкономил на одном из описанных этапов: взял вторичную нить, уменьшил плотность стежка, использовал дешевый клей или сократил время сушки. Видео тафтинговых ковров помогает обосновать разницу в цене для вашего клиента или руководства. Когда вы можете показать, что в дорогом образце клей нанесен роботом с точностью до миллиметра, а в дешевом — вручную, аргументация становится железной.
Сроки поставки также зависят от сложности технологического цикла. Простые однотонные ковры производятся потоком и могут быть отгружены за 10–14 дней. Изделия со сложным рисунком, карвингом или нестандартной высотой ворса требуют переналадки оборудования, настройки программ и ручной доработки. Это увеличивает срок до 25–35 дней. Видео процесса переналадки станка (changeover) покажет вам, насколько гибкое производство у поставщика. Быстрая переналадка — признак высокого уровня автоматизации и компетенции инженеров.
Кроме того, знание этапов помогает прогнозировать риски задержек. Например, если вы видите, что сушка занимает много времени, а заказов много, очередь в печь может стать “бутылочным горлышком”. Логистика сырья (особенно импортной нити) также может влиять на график. Профессиональный поставщик заранее предупредит о таких узких местах, основываясь на данных своего производства. Видео, показывающее складские запасы сырья, дает уверенность в том, что производство не остановится из-за отсутствия материалов.
Экологические стандарты и безопасность продукции
Современные требования к строительным материалам, особенно в Европе и крупных городах России, диктуют необходимость соблюдения экологических норм. Процесс создания ковра не должен наносить вред окружающей среде, а готовое изделие должно быть безопасным для людей. Видео тафтинговых ковров может косвенно подтвердить экологичность: наличие систем фильтрации воздуха в цеху, отсутствие едкого дыма при работе, использование водных дисперсий клея вместо растворителей. Сертификаты EcoLabel, GreenGuard или российские знаки экологической безопасности должны быть упомянуты в сопроводительных материалах к видео.
Особое внимание стоит уделить эмиссии летучих органических соединений (ЛОС). Дешевые клеи и синтетические основы могут выделять формальдегид и другие вредные вещества в течение месяцев после укладки. Это вызывает головные боли и аллергии у сотрудников офисов. Качественное производство включает этап вентиляции и выдержки готовой продукции перед упаковкой. Если на видео показано, что рулоны сразу после горячей печи запаковывают в пластик, это плохой знак. Они должны остыть и проветриться. Мы рекомендуем запрашивать протоколы лабораторных испытаний на эмиссию ЛОС вместе с видеоматериалами.
Утилизация отходов производства — еще один показатель культуры предприятия. На хорошем видео вы увидите, как обрезки нити и брака собираются и отправляются на переработку, а не выбрасываются в общий мусор. Полипропилен и нейлон подлежат вторичной переработке, и прогрессивные заводы имеют собственные линии грануляции отходов. Это не только экологично, но и экономически выгодно для производителя, что в долгосрочной перспективе стабилизирует цены для покупателя.
Практические шаги для заказчика перед оформлением сделки
Имея на руках знания о том, как выглядит правильный процесс производства, вы можете составить чек-лист для проверки поставщика. Не стесняйтесь просить конкретные кадры: “Покажите мне, как вы наносите клей на обратной стороне”, “Пришлите видео теста на истирание”, “Хочу увидеть, как упаковывается рулон”. Честный производитель с открытым производством легко выполнит эти просьбы. Тот, кто начинает юлить, ссылаться на “коммерческую тайну” или присылать общие картинки из интернета, скорее всего, скрывает проблемы с качеством.
Используйте видео для внутреннего обучения своих монтажников и дизайнеров. Понимание структуры ковра поможет им правильно резать материал, учитывать направление ворса (что критично для разрезных покрытий) и избегать ошибок при укладке. Часто проблемы с внешним видом готового пола возникают не из-за брака ковра, а из-за неправильного монтажа, когда полосы уложены в разных направлениях, создавая эффект разнооттеночности. Видео процесса стрижки и укладки ворса наглядно демонстрирует, почему направление имеет значение.
Наконец, сохраняйте эти видеоматериалы как эталон. При получении товара сравните реальные рулоны с тем, что вы видели на видео. Соответствует ли плотность? Тот ли цвет вторичной основы? Качество упаковки? Любые расхождения могут стать основанием для претензии до начала монтажа. Профилактика проблем на этапе приемки дешевле, чем демонтаж и замена покрытия post-factum.
Заключение: Видео как инструмент доверия и гарантия качества
Видео тафтинговых ковров: процесс создания от А до Я — это не просто контент для сайта, а мощный инструмент верификации партнера в мире B2B закупок. Оно заменяет тысячи слов в описании и десятки страниц технических спецификаций, давая наглядное представление о компетентности завода. От выбора нити до финальной упаковки — каждый шаг несет в себе риски, которые грамотный производитель минимизирует благодаря контролю и технологиям. Ваша задача как покупателя — научиться считывать эти сигналы.
Мы убеждены, что прозрачность производства является лучшим доказательством надежности. Заводы, которым нечего скрывать, с гордостью демонстрируют свои цеха в высоком разрешении. Инвестиции времени в просмотр и анализ таких материалов окупаются многократно, спасая от покупки неликвида и обеспечивая долговечность интерьерных решений. В условиях растущей конкуренции и ужесточения требований к качеству, только глубокое понимание продукта позволяет принимать верные решения.
Если вы ищете надежного партнера, готового предоставить полную видеофиксацию производства и соответствующую документацию по стандартам ГОСТ и ISO, свяжитесь с нами сегодня. Мы открыты для диалога и готовы продемонстрировать наши возможности в реальном времени, чтобы вы могли убедиться в качестве наших тафтинговых ковров лично.
Для получения дополнительной информации о технических характеристиках наших коллекций и запроса индивидуального видеообзора производства, перейдите в раздел каталог промышленной продукции или оставьте заявку на консультацию.