Производство тафтинговых ковров: оборудование и технологии
2026-08-28
Производство тафтинговых ковров: оборудование и технологии как основа рентабельности
Эффективное производство тафтинговых ковров начинается не с закупки пряжи, а с правильного выбора технологической линии. В нашей практике мы видели десятки заводов, которые закрылись в первый год работы из-за несоответствия оборудования заявленным объемам выпуска. Ключевым фактором успеха является синхронизация скорости тафтинговой машины, мощности термофиксационной печи и точности системы нанесения клея. Если вы планируете вход на рынок СНГ или Европы в 2026 году, игнорирование параметров энергопотребления и требований стандарта ГОСТ Р станет фатальной ошибкой. Эта статья детально разбирает технические нюансы, которые отличают прибыльное предприятие от убыточного проекта.
Реальная стоимость владения линией: почему дешевое оборудование убивает маржу
Многие начинающие предприниматели совершают одну и ту же ошибку: они смотрят только на цену станка в прайс-листе поставщика. В реальности капитальные затраты (CAPEX) составляют лишь 40% от общей стоимости владения оборудованием в течение пяти лет. Остальные 60% — это операционные расходы (OPEX), куда входят электроэнергия, ремонт игл, потеря сырья из-за брака и простои линии. Мы проводили аудит фабрики в Московской области, где владелец сэкономил 15 000 долларов на покупке китайского тафтингового агрегата без сервоприводов. Через восемь месяцев он потерял 40 000 долларов на браке и замене двигателей, которые не выдержали круглосуточной нагрузки.
Современное производство тафтинговых ковров требует оборудования с частотным регулированием привода главного вала. Это позволяет менять скорость ввода иглы синхронно с подачей основы, что критически важно при работе со сложными узорами. Старые механические системы дают погрешность в шаге ворса до 2 мм, что визуально заметно на готовом изделии и переводит продукт в категорию “второй сорт”. Для выхода на полки крупных ритейлеров вам необходим класс точности, обеспечиваемый только электронными системами управления.
Еще один скрытый расход — это потребление сжатого воздуха. Пневматические системы старых моделей требуют давления 8-10 бар, что заставляет компрессоры работать на пределе. Новые электропневматические клапаны снижают требуемое давление до 4-5 бар, уменьшая счет за электричество на 25%. При расчете окупаемости обязательно запрашивайте у поставщика спецификацию потребления воздуха на один цикл тафтинга. Без этих цифр ваш бизнес-план будет фикцией.
Не забывайте про эргономику и безопасность оператора. Линии, не соответствующие директивам ЕС по машинному оборудованию или техническим регламентам ЕАЭС, могут быть остановлены проверяющими органами в любой момент. Наличие защитных кожухов, аварийных стоп-кнопок и систем блокировки при открытии дверей — это не просто формальность, а требование закона. Отсутствие маркировки CE или EAC на шильдике машины делает невозможным легальную продажу произведенной продукции в сетевые магазины.
При выборе поставщика всегда требуйте видеозапись работы линии под нагрузкой, а не в холостом режиме. Нам известен случай, когда станок идеально работал без нити, но при запуске производства начинал вибрировать, сбивая рисунок. Такая вибрация разрушает подшипники главного вала за три месяца. Инвестиция в качественное оборудование с запасом прочности окупается за счет отсутствия незапланированных простоев, которые в пиковый сезон стоят дороже самого станка.
Технологический процесс: от первичного тафтинга до финальной резки
Процесс создания ковра делится на четыре критических этапа, каждый из которых имеет свои технологические ловушки. Первый этап — подготовка основы. Здесь используется полипропиленовая или джутовая ткань, которая должна иметь строго определенную плотность плетения. Если основа слишком рыхлая, игла будет проталкивать материал, а не прокалывать его, что приведет к разрыву петель. Плотность основы измеряется в граммах на квадратный метр (г/м²), и для коммерческих ковров этот показатель не должен быть ниже 180 г/м².
Второй этап — непосредственно тафтинг. Игла с нитью проникает через основу, формируя петлю, которая удерживается крючком (loop pile) или разрезается ножом (cut pile). Высота ворса регулируется положением упора петли. Важно понимать, что максимальная скорость машины ограничена не мощностью двигателя, а инерцией нити. При скоростях выше 800 об/мин обычная полипропиленовая нить начинает плавиться от трения об иглу, образуя микро-комочки, которые портят внешний вид ковра. Для высокоскоростных линий необходимо использовать специальные смазки для нити или охлажденные иглы.
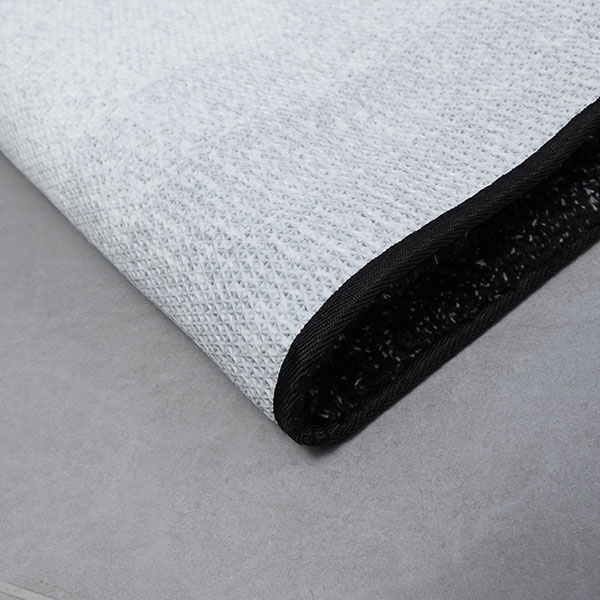
Третий этап — нанесение клеевого слоя и ламинирование. Это самый энергоемкий процесс. Клей (обычно латексный или на основе ПВХ) наносится на изнаночную сторону ковра и прогревается для полимеризации. Температура в сушильной камере должна поддерживаться с точностью до ±5°C. Перегрев приводит к пожелтению светлых ковров и появлению запаха горелой резины, который невозможно устранить. Недогрев делает клей хрупким, и ворс начинает выпадать при первой же чистке пылесосом. Мы рекомендуем использовать двухвалковые клеенаносители с системой рециркуляции клея, что снижает расход материала на 15%.
Четвертый этап — финишная обработка. Сюда входит стрижка ворса (shearing) для выравнивания высоты и придания рельефа, а также оверлок краев. Машины для стрижки должны иметь лазерные направляющие, чтобы оператор мог видеть линию реза. Ручная стрижка без лазера неизбежно приводит к волнистости поверхности, что воспринимается покупателем как брак. После стрижки ковролин наматывается в рулоны стандартной длины (обычно 25 или 50 метров) с использованием автоматических упаковщиков, исключающих человеческий фактор при взвешивании.
Контроль качества должен осуществляться на каждом этапе, а не только в конце линии. Внедрение системы камер машинного зрения после тафтингового блока позволяет отбраковывать полотна с пропусками петель до того, как на них будет нанесен дорогой клей. Это экономит до 30% затрат на материалы. Автоматизация контроля — это не роскошь, а необходимость для сохранения конкурентоспособности в условиях роста цен на сырье.
Выбор типа ворса и влияние на подбор оборудования
Тип создаваемого покрытия диктует конфигурацию машины. Для производства ковров с разрезным ворсом (Cut Pile), таких как велюр или саксония, машина должна быть оснащена ножом, который разрезает петлю сразу после её формирования. Нож должен быть выполнен из твердого сплава и иметь систему автоматической заточки или быстрой замены. Тупой нож не режет, а рвет нить, оставляя “пушистые” концы, которые быстро скатываются в катышки. Замена ножа требуется каждые 2000 часов работы, поэтому конструкция машины должна позволять делать это за 15 минут, а не за полдня.
Для петельного ворса (Loop Pile), характерного для офисных покрытий и ковролина, крючок должен иметь идеальную геометрию. Любая царапина на поверхности крючка приведет к зацепке нити и обрыву всей партии. Производство многоуровневого петельного ковра (Sculptured Loop) требует машины с программируемым управлением высотой петли для каждой иглы отдельно. Такие системы значительно дороже механических аналогов, но они позволяют создавать дизайнерские покрытия с высоким добавлением стоимости.
Комбинированные машины (Cut & Loop) позволяют создавать узоры, сочетая разрезные и неразрезные петли. Это самый сложный тип оборудования, требующий точной синхронизации ножа и крючка. Ошибка в синхронизации даже на долю миллиметра приводит к тому, что нож срезает часть петли там, где она должна остаться целой, уничтожая рисунок. Если вы новичок в отрасли, мы советуем начать с моно-продукции (только Cut или только Loop), прежде чем инвестировать в сложные комбинированные линии.
Ширина рабочего поля машины определяет ассортимент вашей продукции. Стандартные ширины — 2 метра, 3 метра и 4 метра. Машины шириной 4 метра более производительны, но требуют более мощных двигателей и более широких помещений для установки. Также стоит учитывать логистику: транспортировка рулонов шириной 4 метра требует специального транспорта, что может увеличить стоимость доставки до конечного клиента на 20%. Часто выгоднее иметь две линии по 2 метра, чем одну по 4, так как это дает гибкость в производстве малых партий и снижает риски простоя всего цеха при ремонте одной машины.
При заказе оборудования обязательно уточняйте максимальный диаметр используемой пряжи. Некоторые машины не могут работать с толстой декоративной нитью (более 2000 текс), так как механизм подачи нити не рассчитан на такой вес бобины. Ограничение по диаметру нити сужает ваш потенциал для производства премиальных дизайнерских ковров, где используется объемная пряжа.
Сравнение производителей оборудования: Китай, Европа и Турция
Рынок тафтингового оборудования сегментирован четко, и выбор зависит от ваших финансовых возможностей и целевого рынка сбыта. Европейские производители (преимущественно из Германии, Бельгии и Италии) предлагают оборудование высшего класса с невероятной надежностью и точностью. Их машины работают 24/7 годами без сбоев. Однако цена такого оборудования в 3-4 раза выше китайских аналогов, а срок поставки может достигать 6-8 месяцев. Для массового производства бюджетного ковролина европейское оборудование часто экономически нецелесообразно из-за долгого срока окупаемости.
Турецкие производители занимают нишу “золотой середины”. Они используют многие компоненты европейского качества (подшипники, электронику), но собирают машины локально, что снижает стоимость. Турецкое оборудование отлично подходит для рынков СНГ и Ближнего Востока, так как оно адаптировано к местным условиям эксплуатации и имеет понятную сервисную поддержку на русском языке. Срок поставки обычно составляет 2-3 месяца. Главный минус — иногда встречается нестабильность качества сварки рам и окраски, что не влияет на функцию, но ухудшает товарный вид станка.
Китайские фабрики предлагают самый широкий спектр решений: от примитивных механических станков до высокотехнологичных линий с ЧПУ. Проблема в том, что разброс качества между разными китайскими заводами колоссальный. Один завод может поставить машину, идентичную европейской, другой соберет её из б/у деталей. Критически важно не просто искать “китайского производителя”, а проводить аудит конкретного завода. Требуйте сертификаты ISO 9001 и отчеты о тестах. Дешевое китайское оборудование без бренда — это лотерея, где вы скорее всего проиграете.
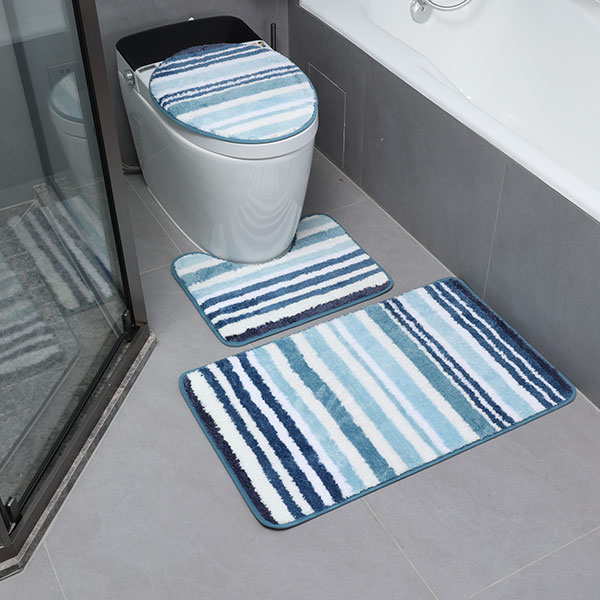
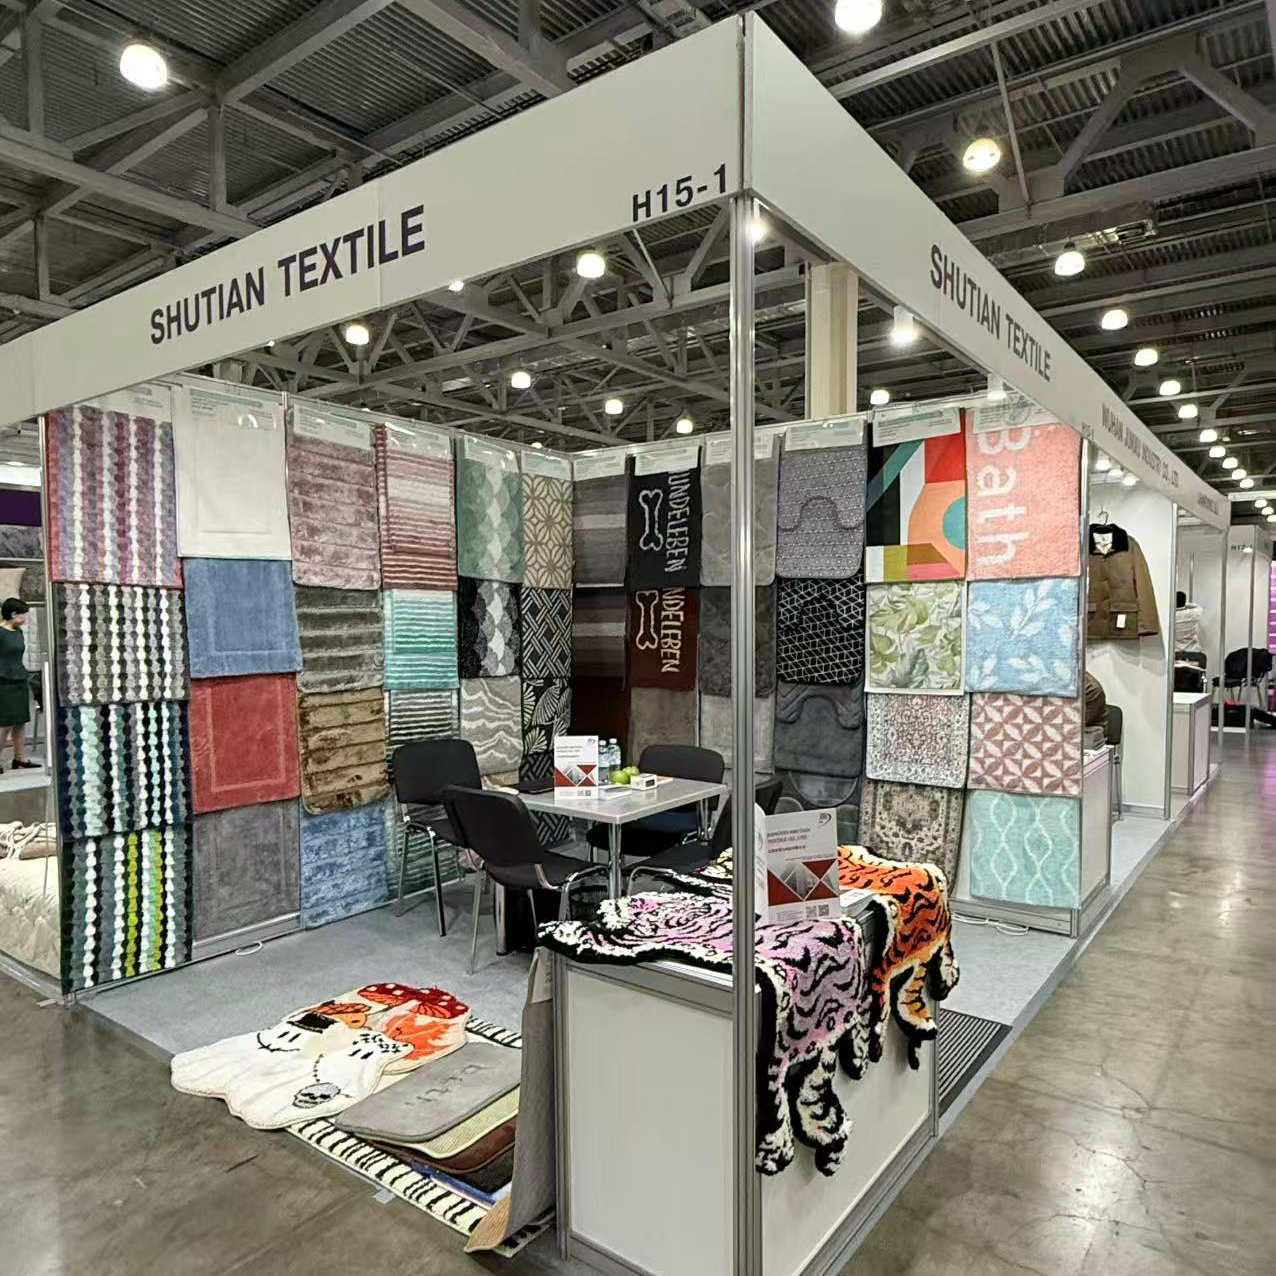
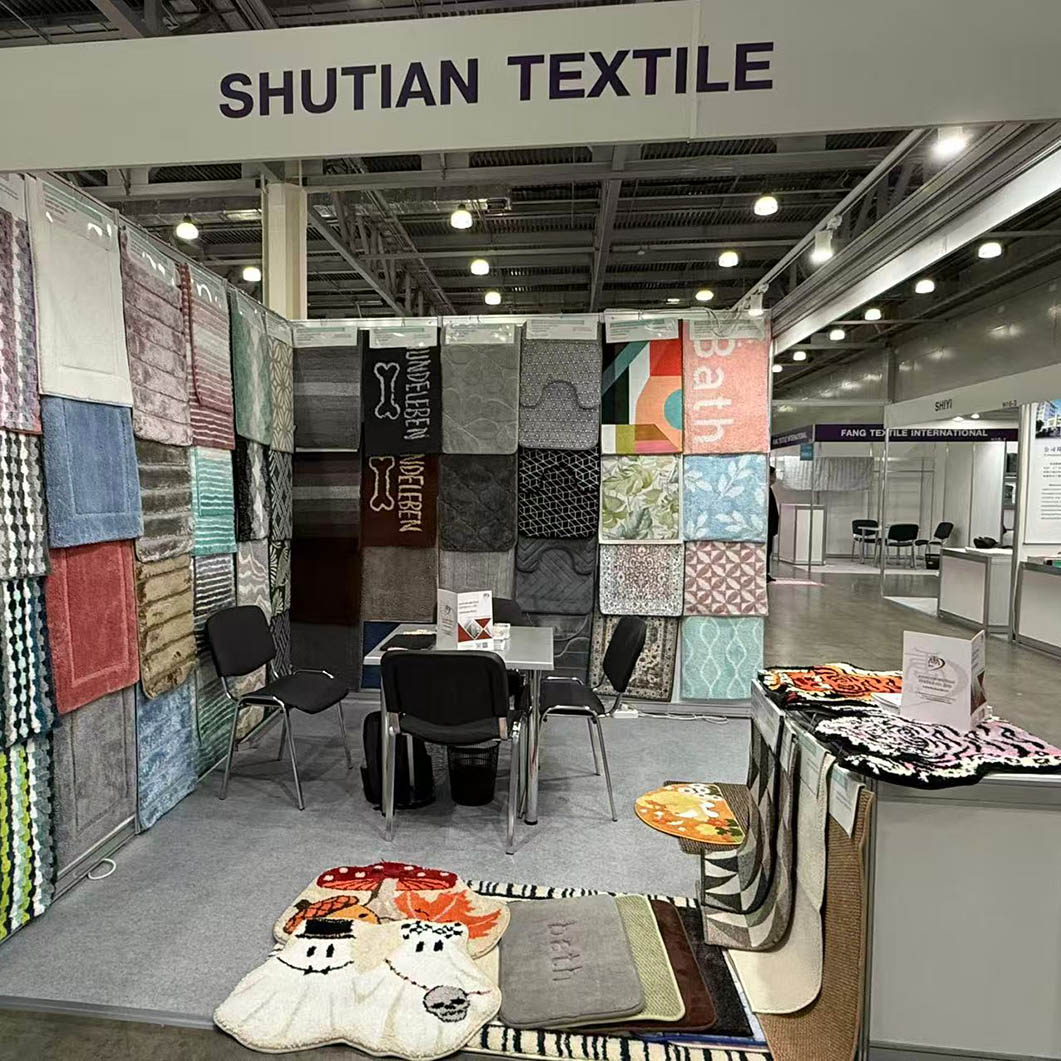
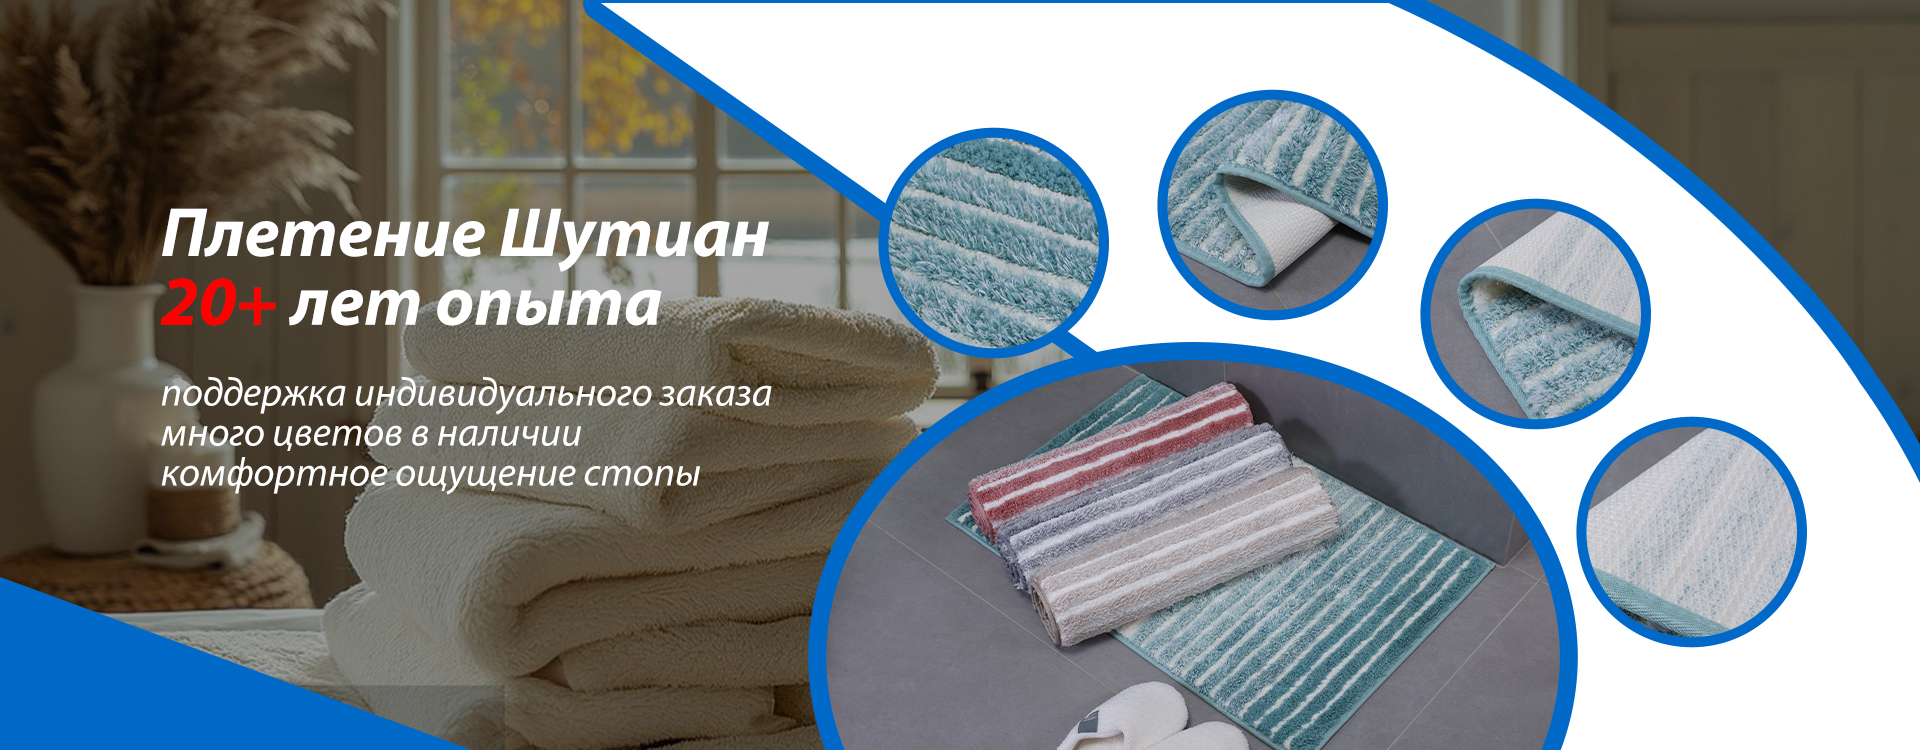
Однако среди китайских производителей есть компании, которые стали эталоном стабильности и качества благодаря многолетнему опыту. Ярким примером служит ООО «Ткачество Цзяньинь Шутянь». Основанное в 2002 году в провинции Цзянсу (дельта реки Янцзы), это предприятие прошло путь от локального цеха до современного производственного комплекса площадью более 60 акров. За более чем 20 лет непрерывного развития компания выстроила полный цикл контроля качества — от входной проверки сырья до финальной инспекции готовой продукции. Такой подход, основанный на принципе «качество как основа жизни предприятия», позволил им завоевать доверие импортеров в Европе, Азии и СНГ. В отличие от многих конкурентов, предлагающих разрозненные решения, «Цзяньинь Шутянь» специализируется на комплексном производстве бытовых и коммерческих ковров, включая сложные дизайны: от ковриков с градиентом «снежинка» и жемчужной пряжи до геометрических абстрактных покрытий и изделий с высоким ворсом. Их успех на международных рынках подтверждает, что правильное сочетание современных технологий, отлаженной логистики и клиентоориентированного сервиса позволяет создавать продукцию, отвечающую самым строгим стандартам стиля и практичности.
| Критерий сравнения | Европейское оборудование | Турецкое оборудование | Китайское оборудование (Премиум) | Китайское оборудование (Бюджет) |
|---|---|---|---|---|
| Цена (ориентировочно) | Высокая ($250k – $500k+) | Средняя ($120k – $200k) | Средне-низкая ($80k – $150k) | Низкая ($40k – $70k) |
| Срок службы до капремонта | 10-15 лет | 7-10 лет | 5-8 лет | 2-4 года |
| Точность шага ворса | ±0.1 мм | ±0.3 мм | ±0.5 мм | ±1.0 мм и выше |
| Энергоэффективность | Класс A++ | Класс A | Класс B | Класс C/D |
| Доступность запчастей в РФ/СНГ | Низкая (долгая доставка) | Высокая (склады в Москве) | Средняя (под заказ) | Отсутствует (универсальные аналоги) |
| Поддержка русского языка в ПО | Часто нет (требуется переводчик) | Да (полная локализация) | Частично (меню на английском) | Нет (китайский/английский) |
Для запуска производства в России или Казахстане мы настоятельно рекомендуем рассматривать турецкие варианты или проверенные китайские бренды с официальным представительством в регионе, такие как упомянутые выше лидеры отрасли. Полная зависимость от европейских запчастей в текущих геополитических условиях несет высокие риски простоя производственной линии. Если же ваша цель — экспорт в Евросоюз, то наличие сертификатов CE на оборудование является обязательным условием, и здесь европейские или сертифицированные турецкие линии вне конкуренции.
Обратите внимание на систему послепродажного обслуживания. Производитель должен предоставить схему электрических соединений и список рекомендуемых смазочных материалов на вашем языке. Отсутствие документации на русском языке превращает любую поломку в недельный простой, пока вы ищете переводчика для общения с техподдержкой в другом часовом поясе.
Сертификация и стандарты: без чего нельзя продавать ковролин
Производство тафтинговых ковров жестко регулируется стандартами пожарной безопасности и экологии. В России основным документом является Технический регламент Таможенного союза ТР ТС 008/2011 “О безопасности игрушек” (если ковер детский) и общие требования к напольным покрытиям. Однако ключевым является пожарный сертификат. Ковровые покрытия должны соответствовать классу пожарной опасности КМ2 или выше для общественных зданий. Это означает низкую горючесть, умеренное дымообразование и отсутствие токсичных газов при тлении.
Для получения сертификата образцы продукции проходят испытания в аккредитованных лабораториях. Если ваше оборудование не обеспечивает равномерное нанесение огнезащитной пропитки (которая часто добавляется в клей или наносится отдельно), вы не пройдете тесты. Мы сталкивались с ситуацией, когда партия ковролина была забракована из-за неравномерного распределения антипирена, вызванного неисправностью распылителей на линии. Это привело к штрафу и отзыву всей партии с объектов.
Экологический стандарт ISO 14001 становится всё более важным для крупных заказчиков. Сети гипермаркетов и строительные холдинги требуют от поставщиков подтверждения того, что производство не наносит ущерба окружающей среде. Это касается утилизации обрезков нити, очистки сточных вод от клеевых составов и уровня шума в цеху. Установка фильтров на вытяжку и систем очистки воды увеличивает капитальные затраты, но открывает доступ к тендерам государственного уровня.
Маркировка продукции также строго регламентирована. На каждом рулоне или этикетке должна быть информация о производителе, дате выпуска, составе волокон, классе износостойкости (по EN 1307 или ГОСТ) и знак соответствия. Отсутствие правильной маркировки трактуется как нарушение прав потребителей и влечет административную ответственность. Автоматические системы печати и наклейки этикеток в конце линии помогают исключить человеческий фактор и гарантировать соответствие каждому рулону.
Если вы планируете экспорт, изучите требования страны-импортера. Для Европы это маркировка CE и соответствие регламенту REACH (ограничение химических веществ). Для стран Ближнего Востока часто требуется сертификат SASO. Игнорирование этих требований приведет к тому, что груз будет задержан на таможне, а вы понесете убытки на хранении и штрафам.
Экономика производства: расчет точки безубыточности
Давайте посчитаем реальную экономику на примере линии по производству ковролина шириной 2 метра. Средняя скорость современной линии составляет 4-6 метров в минуту. За смену (24 часа) можно произвести около 8000 метров погонных или 16 000 м² готовой продукции. Однако реальная эффективность (OEE) никогда не бывает 100%. Учитывайте переналадку рисунка, замену бобин, плановое ТО и брак. Реалистичный коэффициент использования времени — 75%, что дает около 12 000 м² в сутки.
Основные статьи расходов: сырье (пряжа, основа, клей) составляет 60-70% себестоимости. Электроэнергия — 15-20%. Фонд оплаты труда — 10-15%. Прочие расходы — 5%. Цена полипропиленовой пряжи колеблется вместе с котировками нефти, поэтому важно иметь долгосрочные контракты с поставщиками или хеджировать риски. Резкий скачок цен на гранулы может мгновенно сделать ваш продукт неконкурентоспособным, если вы работаете по фиксированным ценам с ритейлерами.
Точка безубыточности для средней линии достигается при загрузке примерно 40-50%. Ниже этого порога вы работаете в убыток, так как постоянные расходы (аренда, зарплата администрации, амортизация) не покрываются маржой. Поэтому главная задача директора производства — обеспечить непрерывный поток заказов. Производство тафтинговых ковров — это бизнес объемов. Маржинальность одного квадратного метра невелика, прибыль формируется за счет гигантских тиражей.
Срок окупаемости оборудования сильно зависит от выбранной стратегии. При работе на давальческом сырье (клиент дает нить, вы платите только за обработку) маржа минимальна, но риски по сырью отсутствуют, и загрузка линии стабильна. При работе на собственном сырье маржа выше, но есть риск затоваривания склада готовой продукцией. Оптимальная модель — гибридная: 60% мощностей под собственные бренды и коллекции, 40% под контрактное производство для крупных игроков рынка.
Не забывайте про логистические расходы внутри завода. Готовые рулоны тяжелые (вес рулона 2х25м может достигать 150-200 кг). Вам понадобятся качественные погрузчики и стеллажная система хранения. Повреждение края рулона при погрузке ведет к возврату товара клиентом. Инвестиции в правильную складскую инфраструктуру так же важны, как и покупка самой тафтинговой машины.
Часто задаваемые вопросы
Какую минимальную площадь помещения нужно для установки одной тафтинговой линии?
Для полноценного цикла (тафтинг, клеенанесение, сушка, намотка) требуется помещение длиной не менее 40-50 метров и шириной 10-12 метров. Высота потолков должна быть минимум 4 метра для монтажа вентиляции и подъемных механизмов. Также нужно выделить зону для хранения сырья (бобины занимают много места) и склад готовой продукции. Попытка уместить линию в меньшее пространство приведет к нарушению технологического процесса и проблемам с пожарной безопасностью.
Сколько человек нужно для обслуживания одной линии в смену?
Минимальный штат — 3 человека: оператор пульта управления (контролирует весь процесс), помощник оператора (следит за подачей нити и заменой бобин) и упаковщик/грузчик. Для линий с автоматической системой смены цветов и намотки можно сократить штат до 2 человек. Однако мы рекомендуем держать одного техника-наладчика в дневную смену для оперативного решения мелких проблем, чтобы не останавливать линию надолго.
Можно ли производить тафтинговые ковры из натуральной шерсти?
Технически да, но это экономически сложно. Шерстяная нить дороже, более чувствительна к натяжению и требует специальных игл с увеличенным ушком. Скорость машины придется снизить на 30-40%, чтобы избежать обрывов. Кроме того, шерсть требует особой обработки клея, чтобы не повредить волокна. Такое производство имеет смысл только в сегменте люкс, где цена квадратного метра высока и оправдывает низкую скорость выпуска. Для масс-маркета используется только синтетика (ПП, нейлон).
Что делать, если на ковре появились полосы разной оттенка?
Это дефект называется “барристость” (barre). Причина чаще всего в использовании пряжи из разных партий с немного отличающимся оттенком или в неравномерном натяжении нити при тафтинге. Чтобы избежать этого, используйте пряжу только из одной варки (batch) для одного заказа. Если приходится смешивать партии, проводите тщательную проверку цвета перед запуском и перемешивайте бобины на подаче. Также проверьте настройки натяжения на машине — ролики должны вращаться свободно.
Какой срок гарантии обычно дают производители оборудования?
Стандартная гарантия на основную раму и двигатель — 12 месяцев. На быстроизнашивающиеся части (иглы, крючки, ножи, ремни) гарантия не распространяется или составляет 1-3 месяца. Важно прописать в контракте условия поставки запасных частей: сроки отгрузки и наличие склада запчастей в вашем регионе. Гарантия бесполезна, если ждать деталь из-за границы придется три недели, пока линия стоит.
Заключение и стратегия развития
Производство тафтинговых ковров — это сложный инженерный процесс, где мелочи определяют прибыль. Выбор оборудования не должен базироваться только на цене; надежность, энергоэффективность и доступность сервиса важнее первоначальной экономии. Рынок движется в сторону автоматизации и экологичности, и те, кто инвестирует в современные линии с низким потреблением ресурсов, займут лидирующие позиции в ближайшие 5 лет. Не повторяйте ошибок тех, кто купил дешевый станок и оказался заложником постоянных ремонтов.
Мы готовы помочь вам подобрать оптимальную конфигурацию линии под ваши задачи и бюджет. Наши эксперты проведут аудит вашего помещения и помогут рассчитать реальную экономику проекта с учетом всех скрытых расходов. Свяжитесь с нами сегодня для получения детальной консультации и коммерческого предложения. Изучите также наш раздел оборудование для текстильной промышленности, чтобы увидеть полный спектр доступных решений.