Технология тафтинговых ковров: пошаговая инструкция
2026-08-12
Технология тафтинговых ковров: пошаговая инструкция для производственников
Производство тафтингового ковра — это высокоскоростной процесс, где иглы пробивают ворс через первичную основу со скоростью до 1200 стежков в минуту. Технология тафтинговых ковров: пошаговая инструкция требует строгого соблюдения параметров натяжения нити и температуры термофиксации, так как отклонение даже на 5% приводит к браку всей партии. В отличие от ручного ткачества, здесь доминирует механическая точность: одна ошибка в настройке шага игл или клеящего слоя делает ковер непригодным для коммерческого использования. Мы сталкивались с ситуацией, когда партия в 5000 м² была забракована из-за использования вторичного латекса с повышенным содержанием летучих органических соединений — запах не выветрился даже через месяц эксплуатации.
Эта статья написана инженерами, которые настраивали линии Tufting в России, Казахстане и Беларуси. Здесь нет теоретических выкладок из учебников, только реальные параметры, которые влияют на себестоимость и качество готового изделия. Если вы планируете закупать оборудование или размещать заказ на фабрике, понимание этих этапов позволит вам избежать переплаты за скрытые дефекты.
Подготовка сырья и требования к материалам
Качество готового ковра на 70% определяется характеристиками входящего сырья. Многие новички в бизнесе пытаются сэкономить на первичной основе или клее, что в итоге удорожает продукт из-за высокого процента брака. В нашей практике мы видели, как дешевая полипропиленовая нить (PP) низкого качества вызывала частые обрывы на скорости выше 800 об/мин, снижая производительность линии на 30%.
Для производства необходимо подготовить три ключевых компонента:
- Первичная основа (Primary Backing): Обычно используется тканый полипропилен (PP) или спанбонд. Плотность должна составлять не менее 120 г/м². Слишком легкая основа рвется под нагрузкой игл, а слишком тяжелая затрудняет проникновение клея. Важно проверить коэффициент скольжения материала — если он слишком высокий, ткань будет проскальзывать в транспортере.
- Ворсовая нить (Face Yarn): Наиболее популярны полиамид (PA6, PA6.6), полипропилен (BCF) и шерсть. Для офисных помещений мы рекомендуем нейлон из-за его устойчивости к истиранию (класс AC4/AC5 по EN 1307). Полипропилен дешевле, но он хуже восстанавливает форму после давления мебели. Диаметр нити (текс) должен быть строго калиброван: разброс более 5% приведет к визуальной пятнистости ковра.
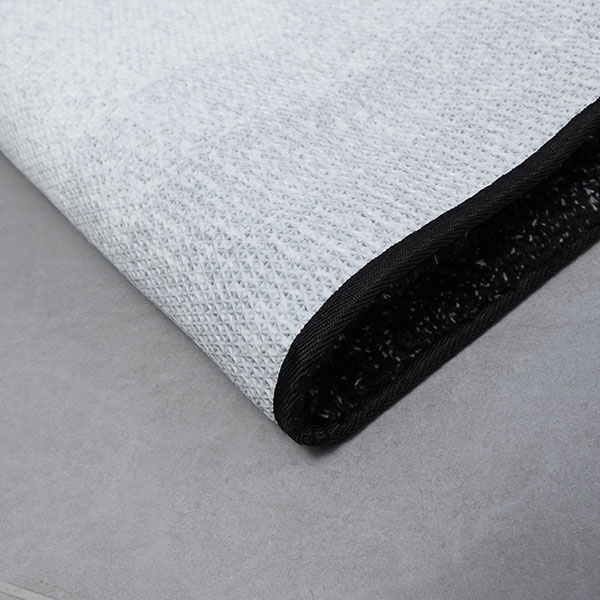
- Вторичная основа и клей (Secondary Backing & Adhesive): Чаще всего применяется джут (натуральный или синтетический) или войлок. Клеящий состав — это обычно латекс (SBR) с добавлением мела (карбоната кальция) для объема. Соотношение латекса к наполнителю критично: избыток мела (>60%) делает ковер жестким и ломким при сгибании.
Перед запуском линии обязательно проведите тест на растяжение основы. Мы используем стандарт ГОСТ 31968-2012 (аналог ISO 13934-1) для проверки прочности на разрыв. Если образец рвется при нагрузке менее 400 Н/5см, замените рулон. Это простое действие спасло нас от простоя линии на целую смену в прошлом квартале.
Этапы производства: технология тафтинговых ковров пошагово
Сам процесс превращения нити в готовое покрытие состоит из последовательных операций, каждая из которых имеет свои критические контрольные точки. Нарушение последовательности или игнорирование параметров на любом этапе необратимо портит продукт.
- Заправка машины и настройка шага (Threading and Gauge Setup)
Первым шагом является заправка конусов с пряжей в держатели и протягивание нитей через направляющие к иглам. Количество игл зависит от ширины машины (стандарт 3.66 м или 4 м) и шага (gauge). Самый распространенный шаг — 3/16 дюйма (около 4.7 мм) или 1/8 дюйма (3.17 мм). Чем меньше шаг, тем выше плотность ворса и расход пряжи. Внимание: Натяжение каждой нити должно быть идентичным. Мы используем электронные тензометры для проверки. Разница в натяжении более чем на 10 грамм приводит к тому, что одни петли будут выше других, создавая эффект “полосатости”. Настройка занимает от 2 до 4 часов в зависимости от сложности рисунка. - Процесс тафтинга (Tufting Process)
Иглы, закрепленные на траверсе, совершают возвратно-поступательные движения, прокалывая основу и образуя петли. Под основой движется петлитель (looper), который захватывает нить и удерживает её, пока игла поднимается. Для создания разрезного ворса (cut pile) на петлителе установлено лезвие, которое разрезает петлю. Скорость подачи основы синхронизирована с частотой вращения главного вала. Типичная скорость производства составляет 20–30 метров в минуту для однотонных ковров и 10–15 метров для жаккардовых. Частая ошибка: операторы часто игнорируют износ лезвий петлителей. Затупленное лезвие не режет нить, а рвет её, оставляя “бахрому” на поверхности. Мы меняем лезвия каждые 50 000 метров пробега, чтобы гарантировать чистый срез. - Нанесение первичного клея (Pre-coating)
Сразу после выхода из тафтинговой машины ковер попадает в секцию предварительного нанесения клея. Тонкий слой латекса наносится на изнаночную сторону, чтобы зафиксировать петли и предотвратить их вытягивание (zippering) при дальнейшей обработке. Толщина этого слоя минимальна — около 150–200 г/м². Если нанести слишком много клея на этом этапе, он забьет структуру ворса и затруднит проникновение основного слоя. Температура сушки в этой зоне не должна превышать 100°C, иначе образуется поверхностная пленка, которая помешает адгезии основного слоя. - Нанесение вторичной основы и основного клея (Lamination)
Это самый ответственный этап, определяющий долговечность ковра. Ковер проходит через ванну или валы, где наносится основной слой латексного клея толщиной 800–1200 г/м². Сразу же на мокрый клей накладывается вторичная основа (джут, войлок или ПВХ). Давление прижимных валов должно быть строго отрегулировано: слабое давление приведет к отслоению основы (delamination), а чрезмерное выдавит клей на лицевую сторону, испортив товарный вид. В нашей лаборатории мы проводим тест на отслаивание (peel test) каждые 2 часа. Норма для качественных коммерческих ковров — не менее 3.5 Н/мм. - Сушка и термофиксация (Drying and Curing)
Склеенный ковер поступает в сушильную камеру длиной от 20 до 40 метров. Температура здесь постепенно повышается от 120°C до 160°C. Главная задача — испарить воду из латекса и провести вулканизацию (для некоторых типов клеев). Время пребывания в камере составляет 5–8 минут. Недосушенный ковер будет иметь неприятный кислый запах и может заплесневеть при упаковке. Пересушенный ковер становится хрупким, и при сматывании в рулон на сгибах появляются трещины в клеевом слое. Мы контролируем остаточную влажность, она не должна превышать 3%. - Финишная отделка (Finishing)
После остывания ковер проходит через стригальную машину (shearing), где вращающиеся ножи выравнивают высоту ворса. Это придает поверхности гладкость и проявляет рисунок. Затем следует обработка антистатиком и грязеотталкивающими пропитками (опционально). Финальный этап — контроль качества, где операторы визуально проверяют каждую погонный метр на наличие дефектов: пропусков, пятен клея или неравномерности окраски. Бракованные участки вырезаются, а качественные рулоны упаковываются в полиэтилен.
Контроль качества и технические стандарты
В производстве ковровых покрытий понятие “качество” строго регламентировано международными стандартами. Просто “красивый вид” недостаточно для B2B сегмента, особенно если вы поставляете продукцию в сетевые магазины или офисные центры. Основные параметры, которые мы проверяем в каждой партии:
- Плотность ворса (Pile Density): Измеряется в унциях на квадратный ярд (oz/yd²) или г/м². Высокая плотность гарантирует, что ковер не примнется под ножками стульев. Минимальный порог для офиса — 2500 г/м².
- Высота ворса (Pile Height): Должна соответствовать заявленной спецификации с допуском ±0.5 мм. Разница в высоте создает оптическую иллюзию разных оттенков даже на однотонном ковре.
- Устойчивость цвета (Color Fastness): Проверяется по шкале серого (Gray Scale) после воздействия света (ксеноновая лампа) и трения (Martindale). Для общественных помещений требуется класс 5 по светостойкости.
- Экологическая безопасность: Продукция должна соответствовать нормам по эмиссии летучих органических соединений (VOC). В Европе это маркировка CE и стандарт EN 14041. В России и странах ЕАЭС обязательна декларация соответствия Техническому Регламенту ТР ТС 025/2012 “О безопасности мебельной продукции” (в части напольных покрытий).
Мы ведем журнал несоответствий для каждой смены. Один из наших клиентов столкнулся с рекламацией из-за того, что партия ковра изменила оттенок после укладки теплого пола. При расследовании выяснилось, что краситель не был термостабилизирован. Теперь мы требуем от поставщиков пряжи сертификат о термостойкости до 80°C для всех партий, идущих под систему “теплый пол”.
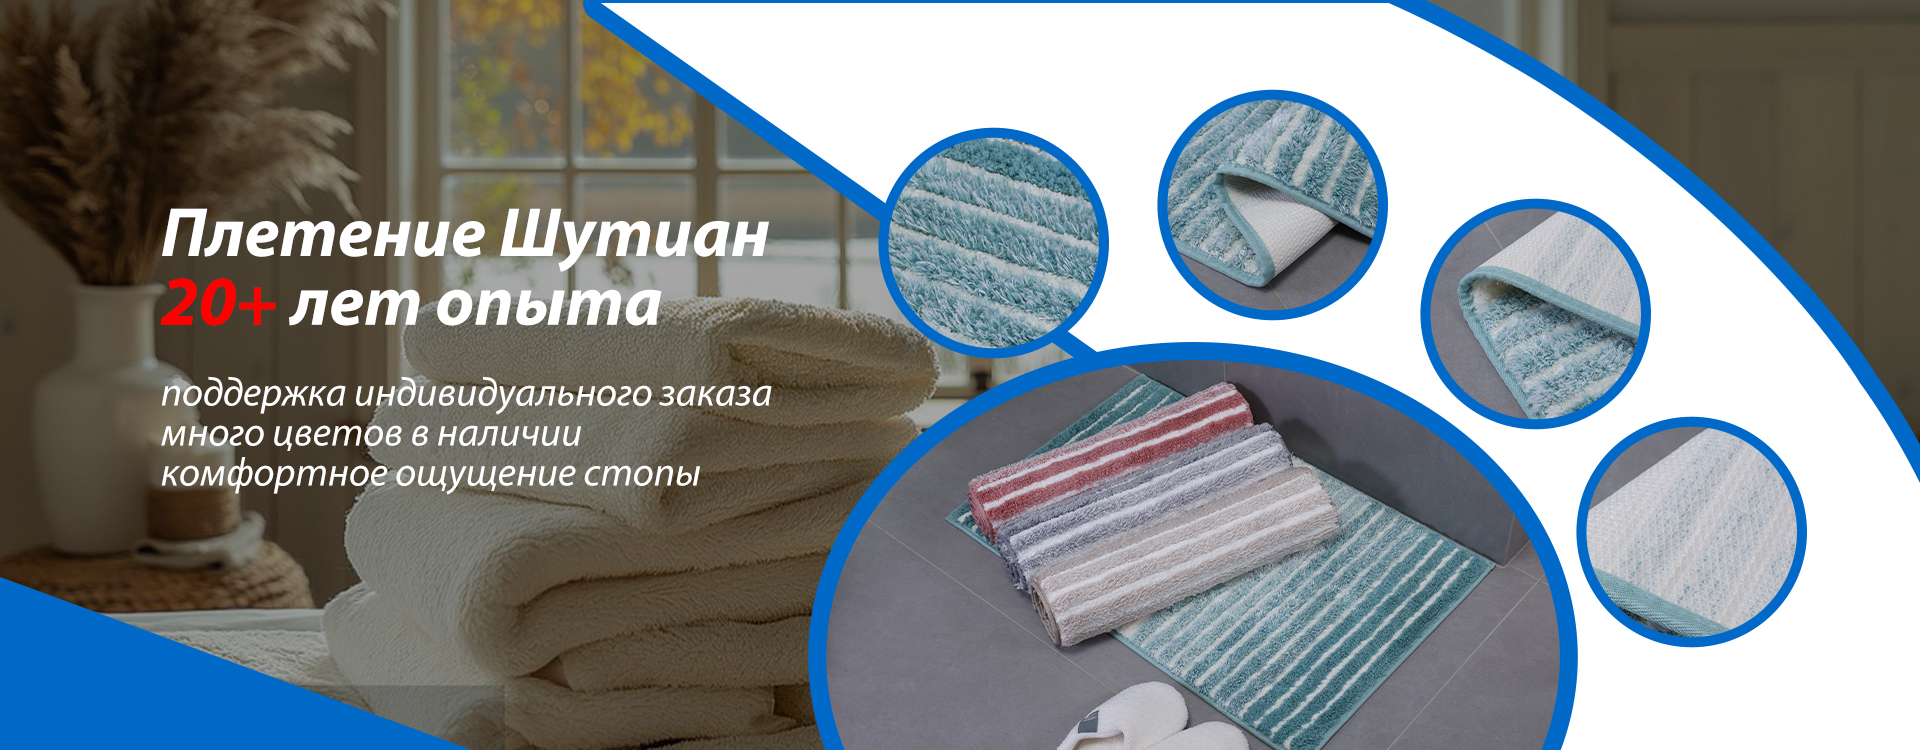
Практический пример: опыт компании ООО «Ткачество Цзяньинь Шутянь»
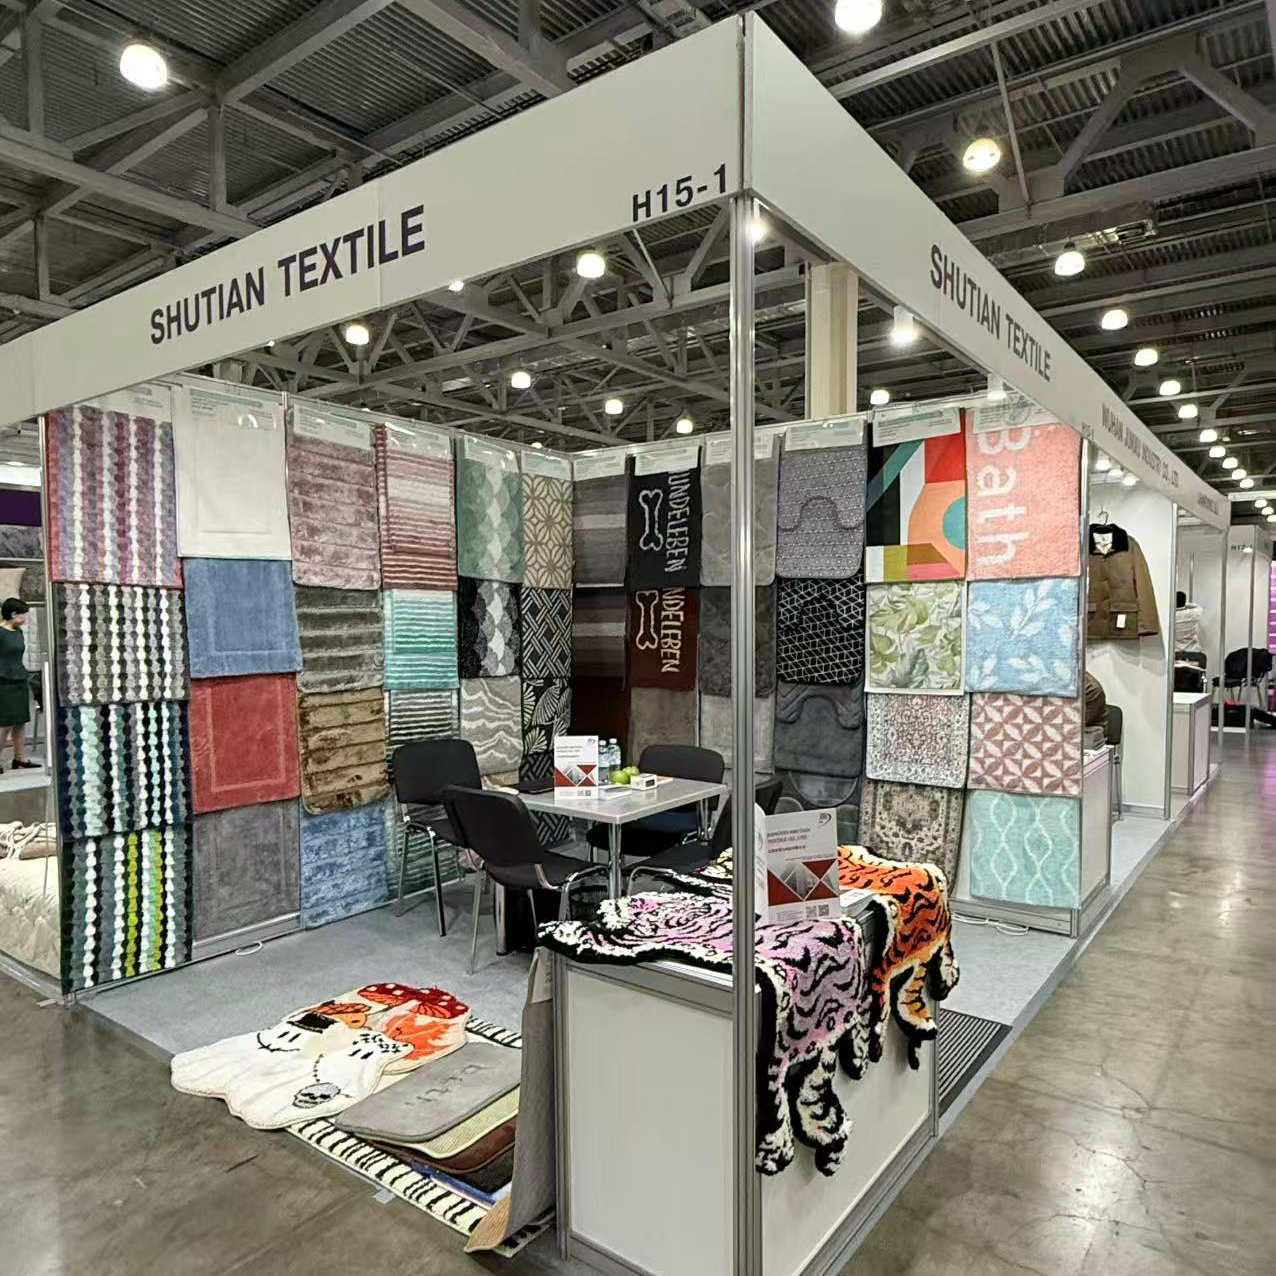
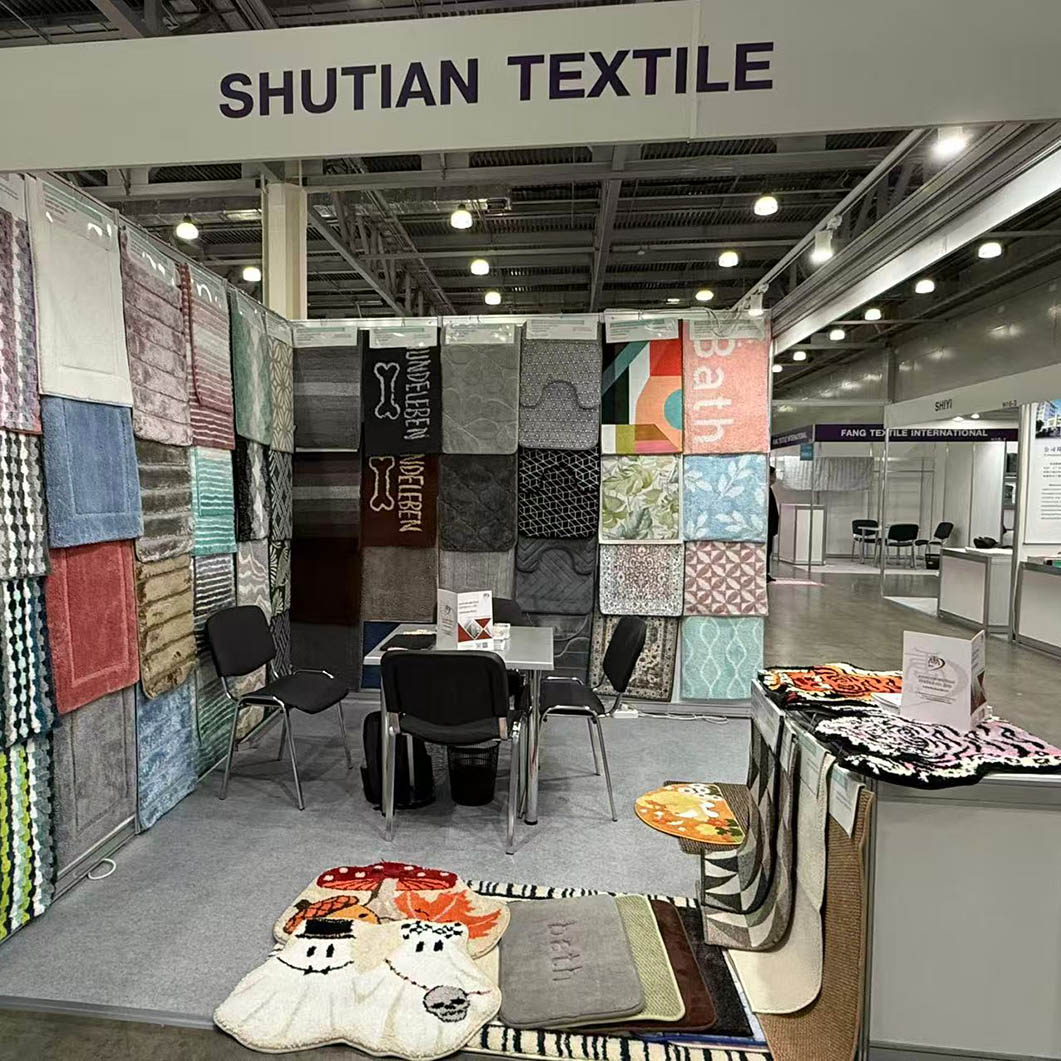
Теоретические знания важны, но именно многолетняя практика отличает лидеров рынка. Ярким примером успешной интеграции передовых технологий и строгого контроля качества является китайская компания ООО «Ткачество Цзяньинь Шутянь». Основанная в 2002 году в провинции Цзянсу (дельта реки Янцзы), эта фабрика прошла путь от локального производителя до ключевого глобального поставщика напольных покрытий.
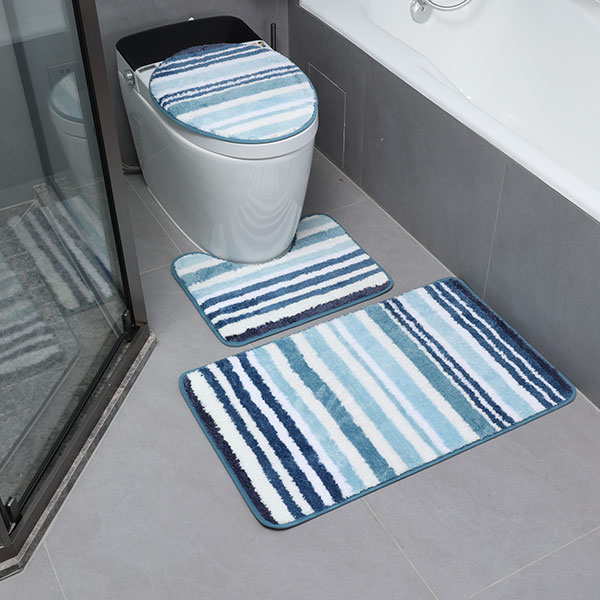
Располагая современным производственным комплексом площадью более 60 акров, предприятие внедрило принципы, описанные в данной статье, на системном уровне. Их подход к качеству базируется на сквозном отслеживании каждого этапа: от входного контроля сырья до финальной инспекции. Это позволяет компании выпускать широкий спектр продукции — от функциональных придверных и кухонных ковриков до декоративных покрытий с высоким ворсом и сложными геометрическими узорами. В ассортименте насчитывается десять основных типов изделий, включая популярные серии с градиентом «снежинка», имитацией меха кролика и жемчужной пряжей.
Успех «Цзяньинь Шутянь» на рынках Европы, Азии и СНГ обусловлен не только объемом производства, но и философией бизнеса, где качество считается основой жизни предприятия. Компания демонстрирует, как гибкость производственных линий позволяет оперативно выполнять заказы любого масштаба, сохраняя при этом высочайшие стандарты сроков поставки. Их опыт подтверждает: инвестиции в современное оборудование и персонализированную поддержку партнеров окупаются долгосрочным доверием дистрибьюторов и розничных сетей.
Распространенные ошибки и как их избежать
Даже автоматизированные линии требуют человеческого контроля. За годы работы мы выделили несколько типичных проблем, которые возникают при нарушении технологии.
Проблема 1: “Зебрирование” (Banding)
Это появление продольных полос разной яркости вдоль всего ковра. Причина: неравномерное натяжение нитей при заправке или износ отдельных игл. Решение: Регулярная калибровка натяжных устройств и замена игл комплектом, а не поштучно. Иглы должны иметь одинаковую длину и остроту.
Проблема 2: Отслоение основы (Delamination)
Вторичная основа отходит от ворса при эксплуатации. Причина: недостаточное количество клея, низкая температура сушки или загрязнение поверхности основы перед нанесением клея (пыль, масляные пятна). Решение: Установка щеточных очистителей перед зоной нанесения клея и строгий контроль веса наносимого латекса (весовой метод контроля каждые 30 минут).
Проблема 3: Вылезание ворса (Shedding)
Ковер постоянно “сыпет” ворсом после укладки. Причина: плохое закрепление петель в первичном клее или использование коротковолокнистой пряжи. Решение: Увеличение глубины проникновения иглы и оптимизация вязкости пред-клея. Также помогает дополнительная стрижка и вакуумная очистка на финише.
Помните, что экономия на расходных материалах (клей, иглы, смазка) всегда выходит боком. Стоимость устранения брака на складе заказчика в 10 раз превышает стоимость профилактики на линии.
Выбор оборудования и масштабирование производства
Если вы планируете открыть собственное производство, выбор тафтинговой машины — это стратегическое решение. Рынок предлагает широкий спектр вариантов: от узких бытовых машин до промышленных гигантов шириной 6 метров.
Для старта малого бизнеса (до 5000 м² в месяц) подойдут машины с механическим управлением рисунком. Они дешевле в обслуживании, но ограничены в дизайне. Для крупных контрактов с дизайнерами интерьеров необходимы машины с электронным управлением (CNC), позволяющие менять высоту ворса и создавать 3D-эффекты. Такие установки стоят дороже, но маржинальность продукции на них значительно выше.
Важным аспектом является сервисная поддержка. Простой линии стоит тысячи долларов в день. Убедитесь, что поставщик оборудования имеет склад запчастей в вашем регионе или гарантирует доставку критических узлов (сервомоторы, платы управления) в течение 48 часов. Мы рекомендуем заключать договоры на профилактическое обслуживание (ТО) сразу при покупке.
Часто задаваемые вопросы
Какова минимальная партия для заказа тафтинговых ковров?
Обычно производители устанавливают минимальный объем заказа (MOQ) в размере 500–1000 м² для стандартных коллекций. Однако при заказе индивидуального дизайна (custom design) MOQ может достигать 2000–3000 м² из-за необходимости переналадки оборудования и заправки новых цветов пряжи. Некоторые фабрики предлагают образцы размером 1 м² за отдельную плату, чтобы клиент мог оценить качество перед крупным заказом.
Сколько времени занимает производство партии?
Стандартный срок изготовления составляет 15–25 рабочих дней с момента утверждения образца и внесения предоплаты. Этот срок включает закупку сырья (если его нет на складе), настройку машины, производство, сушку и упаковку. Срочные заказы могут быть выполнены за 7–10 дней, но это потребует доплаты за приоритетное планирование (surcharge).
Можно ли использовать тафтинговые ковры во влажных помещениях?
Классические тафтинговые ковры на латексной основе не предназначены для помещений с высокой влажностью (бани, бассейны), так как латекс может подвергаться гидролизу, а ворс — плесневеть. Для таких зон существуют специальные решения на основе синтетического войлока с водоотталкивающей пропиткой или ковры из 100% полипропилена с ПВХ-основой. Всегда уточняйте класс применения по стандарту EN 1307 перед покупкой.
Как ухаживать за тафтинговым ковром, чтобы продлить ему жизнь?
Регулярная сухая чистка пылесосом (без турбощетки для разрезного ворса) 2 раза в неделю обязательна. Глубокую экстракционную чистку (водную) следует проводить не чаще 1 раза в 12–18 месяцев. Использование входных грязезащитных матов снижает износ ворса на 80%. Избегайте использования агрессивных растворителей и щелочных моющих средств, они разрушают латексный слой.
В чем разница между ковром Cut Pile и Loop Pile?
Cut Pile (Разрезной ворс): Петля разрезана сверху, образуя отдельные ворсинки. Такой ковер мягче на ощупь, лучше поглощает звук, но на нем заметнее следы от ног и мебели. Идеален для спален и VIP-зон.
Loop Pile (Петлевой ворс): Петли остаются целыми. Покрытие более жесткое, чрезвычайно износостойкое и легче чистится. Это лучший выбор для коридоров, офисов open-space и торговых залов.
Заключение и рекомендации экспертов
Понимание того, как работает технология тафтинговых ковров: пошаговая инструкция которой описана выше, дает вам преимущество при переговорах с поставщиками. Вы сможете отличить качественный продукт от дешевого аналога по косвенным признакам: весу рулона, запаху клея и плотности основы. Не стесняйтесь запрашивать у производителя протоколы испытаний и сертификаты соответствия.
Рынок напольных покрытий в 2026 году продолжает расти, смещаясь в сторону экологичных материалов и умных производств. Инвестиции в качественное ковровое покрытие окупаются за счет комфорта, звукоизоляции и имиджа компании. Если вы ищете надежного партнера для поставки ковровых покрытий или комплектующих для собственного производства, важно выбирать тех, кто прозрачен в своих процессах.
Мы готовы предоставить детальные консультации по подбору материалов и технологическому аудиту ваших текущих поставок. Свяжитесь с нами сегодня, чтобы обсудить ваши проекты и получить актуальный прайс-лист на продукцию, соответствующую самым строгим стандартам качества.